

HPDC dizajn: Praktični vodič za dizajn kalupa za visokotlačni lijev
 2026.11.02
 Vijesti iz industrije
Lijevanje pod visokim pritiskom ima reputaciju procesa gotovo neto oblika, zbog čega zvuči kao da se većina stvarnog rada odvija unutar stroja. U stvarnosti, gotovo svaka karakteristika kvalitete odljevka, od uzorka ispune i poroznosti do ravnosti i vijeka trajanja alata, zaključana je u fazi projektiranja. HPDC dizajn je disciplina donošenja tih odluka namjerno: kakva bi trebala biti geometrija dijela, kako će metal putovati kroz šupljinu, kamo će ići toplina i kako će se alat otvoriti, izbaciti i preživjeti nekoliko stotina tisuća ciklusa.
Ovaj vodič prolazi kroz način na koji pristupamo tom poslu u Debang Moldu, proizvođaču kalupa za lijevanje pod pritiskom i OEM lijevaču sa sjedištem u Ningbou, Kina, koji vodi HPDC projekte od 1991. Napisan je za inženjere i kupce koji žele razumjeti kako izgleda dobar dizajn za lijevanje pod pritiskom i zašto neki alati rade tiho godinama, dok se drugi bore sa svojim operaterima od prvog udarca.
Što ovaj vodič pokriva
- Kako se dizajn dijela i dizajn matrice uklapaju u jedan projekt
- Slijed korak po korak od ispisa dijela do otpuštanja alata
- Geometrijska pravila za zidove, gaz, rebra i izbočine
- Odluke o zatvaranju, preljevu i ventilaciji
- Raspored hlađenja i toplinska ravnoteža
- Kako izbor legure preoblikuje alat, a ne samo dio
- Greške u dizajnu koje se pojavljuju u gotovo svakoj recenziji
Što HPDC dizajn zapravo pokriva
Ljudi koriste izraz HPDC dizajn za označavanje dvije povezane, ali različite stvari: dizajn samog odljevka i dizajn matrice koja ga proizvodi. Oboje je važno i nijedno se zapravo ne može završiti bez drugoga.
Dizajn lijevanja, koji se često naziva dizajn dijela ili dizajn za proizvodnju, radi na geometriji koju kupac treba. To znači dijelove zida dovoljno debele da se popune, ali dovoljno tanke da se ohlade, kutove nagiba koji dopuštaju otpuštanje dijela, zaobljenja koja šire naprezanje i značajke koje se mogu strojno obraditi bez otvaranja poroznosti ispod površine.
Dizajn matrice pretvara tu geometriju u hardver: raspored razdjelne linije i šupljine, sustav zatvarača i vodilica, strategiju preljeva i ventilacije, rashladne krugove, raspored izbacivača, klizače i jezgre, te tolerancije koje alatnica mora držati. To je također ekonomska vježba. Alat s dvije šupljine, četiri klizača i vakuumskim blokom košta primjetno više od alata s jednom šupljinom s jednostavnim ravnim povlačenjem, a cijena dijela mora opravdati tu razliku tijekom vijeka trajanja programa.
U većini projekata to se dvoje neprestano preklapa. Promjena jednog stupnja gaza u modelu dijela može ukloniti klizač iz matrice. Dodavanje malog ispupčenja može zahtijevati dodatnu iglu za izbacivanje. To naprijed-natrag, napravljeno rano i na ekranu, a ne kasno i u čeliku, ono je gdje zapravo leži vrijednost HPDC dizajna.
Slijed dizajna, korak po korak
Svaki projekt ima svoje karakteristike, ali temeljni slijed je dosljedan. U našoj trgovini to obično izgleda ovako.
- Funkcionalni pregled otiska dijela. Što komponenta radi, koje su površine kritične, koja se opterećenja, brtvljenje ili toplinski zahtjevi primjenjuju?
- Izbor legure i stroja. Legura postavlja temperaturu lijevanja, fluidnost i skupljanje; stroj postavlja silu zaključavanja, kapacitet udarca i veličinu ploče.
- Linija razdvajanja i gaz. Linija razdvajanja postavljena je tako da dio ostaje u jednoj polovici, izbjegavaju se podrezivanja, a vidljive crte svjedoče na prihvatljivom mjestu.
- Debljina stijenke i prijelazi. Ujednačeni zidovi i postupni prijelazi postavljaju se prije početka bilo kakvih radova na postavljanju vrata.
- Raspored vrata i vodilica. Lokacija vrata, površina vrata i ciljno vrijeme punjenja izračunavaju se u odnosu na volumen šupljine i debljinu stijenke.
- Dizajn preljeva i odzračivanja. Zrak mora izaći jednako brzo kao što metal ulazi, tako da su preljevi, ventilacijski otvori i, gdje je potrebno, pomoćni vakuum planirani zajedno s vratima.
- Raspored kruga hlađenja. Kanali, pregrade i mjehurići postavljeni su da prvo izvuku toplinu iz debelih dijelova.
- Izbacivanje, slajdovi i jezgre. Položaji ejektora, smjerovi klizanja i povlačenja jezgre definirani su propuhom koji omogućuje čisto otpuštanje.
- Simulacija i pregled alata. Ispuna, skrućivanje i toplinsko ponašanje se provjeravaju, a zatim se crtež alata pušta u proizvodnju.
- Proba, uzorkovanje i ponavljanje. Prve snimke potvrđuju ili ispravljaju pretpostavke, a zapis dizajna ažurira se za proizvodnju.
U koracima od tri do osam tiho se odlučuje o većini troškova proizvodnje. Alat koji je lako pokrenuti je gotovo uvijek alat koji je pažljivo specificiran u ovim fazama.
Geometrijska pravila koja odlučuju hoće li alat dobro raditi
Neka su pravila dizajna stara, provjerena i vrijedi ih slijediti osim ako ne postoji poseban razlog da ih se ne pridržavate. Donja tablica sažima smjernice za kojima najčešće posežemo za aluminijskim i cinčanim odljevcima za automobilsku i industrijsku primjenu.
| Značajka | Tipična smjernica | Zašto je to važno |
|---|---|---|
| Minimalni zid, aluminij | 1,2 do 2,5 mm | Tanje stijenke brzo se pune, ali se rano smrzavaju i mogu se kratko ispuniti |
| Minimalni zid, cink | 0,6 do 1,5 mm | Cink dalje teče na nižoj temperaturi, omogućujući fine detalje |
| Zidni prijelaz | Postupno, sužava se najmanje tri puta od promjene | Nagle promjene stvaraju vruće točke, poroznost skupljanja i krivljenje |
| Nacrt, vanjske površine | Minimalno 1 do 2 stupnja | Smanjuje silu izbacivanja, habanje i trošenje matrice |
| Nacrt, rupe s jezgrom i duboka rebra | 2 do 5 stupnjeva | Metal se skuplja na jezgri, tako da je dubljim elementima potrebno više propuha |
| Radijus unutarnjeg kuta | Najmanje 0,5 puta veći od susjednog zida | Poboljšava protok metala i smanjuje koncentraciju naprezanja |
| Debljina rebra | 0,6 do 0,8 puta nominalne stijenke | Sprječava tragove sudopera na suprotnoj površini |
| Debljina stijenke boss | Oko 0,75 puta veći od glavnog zida | Izolirani debeli dijelovi posljednji se hlade i povlače poroznost |
| Zalihe za strojnu obradu | 0,3 do 0,8 mm po površini | Dodatna zaliha košta vrijeme ciklusa i može otkriti podpovršinske šupljine |
Zaobljeni uglovi važniji su nego što mnogi dizajneri očekuju. Oštri unutarnji kutovi su podizači naprezanja u gotovom dijelu i zamke topline u matrici, dok je radijus od otprilike polovice debljine stijenke obično dovoljan da se oboje dobro ponašaju.
Zatvaranje, preljev i ventilacija
Gating sustav je dio HPDC dizajna koji dobiva najviše pozornosti nakon pojave kvara, upravo zbog toga vrijedi ga ispraviti prvi put. Cilj je jednostavan: ispunite šupljinu brzo i glatko, držite metalnu prednju stranu u jednom smjeru i pustite da posljednji metal koji stigne završi svoje putovanje u preljevu, a ne unutar strukturalnog zida.
U praksi to znači odabir područja vrata u odnosu na planirano vrijeme punjenja i volumen šupljine, ciljanje na brzinu vrata koja raspršuje metal bez miniranja stijenke šupljine i usmjeravanje protoka iz debelih dijelova u tanke, a ne obrnuto. Gdje dio ima nekoliko debelih čvorova, često su potrebna pojedinačna vrata i preljevi tako da svaki čvor ima vlastitu opskrbu metalom i vlastiti put za izlazak zraka.
Ventilacija zaslužuje jednaku pažnju. Zrak zarobljen u šupljini stvara poroznost, mjehuriće i nepotpuno punjenje, a zrak koji ne može izaći kroz ventilacijske otvore često se uklanja pomoću vakuuma. Alat s dobrom ventilacijom također radi s nižim tlakom ubrizgavanja, što produljuje vijek trajanja matrice. Za dijelove sa strogim zahtjevima unutarnje čvrstoće, vakuum u kombinaciji s uravnoteženim rasporedom preljeva obično nadmašuje deblja vrata sama po sebi.
Toplinska ravnoteža i raspored hlađenja
Hlađenje je najsporiji dio ciklusa i jedan od najjačih utjecaja na životni vijek matrice. Ako se alat neravnomjerno hladi, jedno područje šupljine ostaje vruće, dio se savija prema toj strani, a operateri to kompenziraju dodatnim raspršivanjem kalupa, što toplinsku ravnotežu još više povlači izvan linije.
Dobar raspored hlađenja počinje s dijelom. Unos topline prati debljinu presjeka, tako da najdeblji čvorovi trebaju najviše hlađenja i trebaju ga najbliže šupljini. Kanali se obično postavljaju na udaljenosti od površine kaviteta koja je jednaka otprilike dva do tri promjera kanala i idu paralelno s površinom kaviteta, a ne preko nje. Duboke jezgre i vitke igle hlade se pregradama ili mjehurićima, a stakalca se hlade odvojeno kako se ne bi zaglavila.
Cinkove legure oko 390 °C
Aluminijske legure oko 600 °C
Magnezijeve legure oko 630 °C
Gornji grafikon uspoređuje tipične temperature lijevanja za tri obitelji legura. Što je viša temperatura, više toplinskog naprezanja čelik apsorbira u svakom ciklusu, što je jedan od razloga zašto alati od cinka često traju dulje od alata od aluminija slične složenosti.
Termički zamor, a ne trošenje, je ono što obično završava vijek trajanja matrice. Pukotine počinju na oštrim unutarnjim kutovima i na rubovima rashladnih kanala, zatim rastu dok se ne pokažu na površini odljevka. Glatki radijusi, razuman razmak kanala i dosljedno predgrijavanje odgađaju taj trenutak.
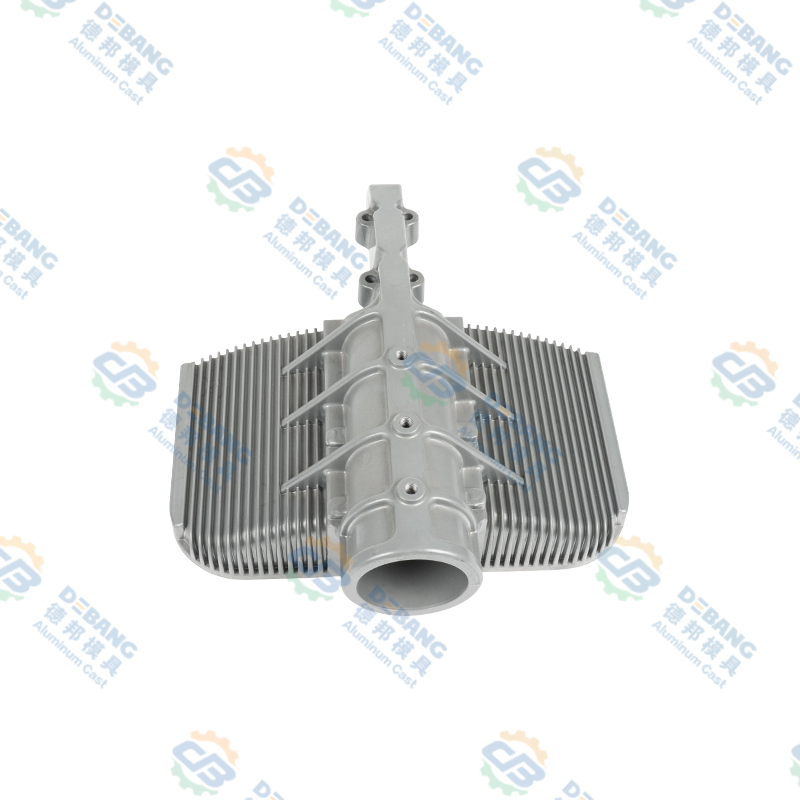
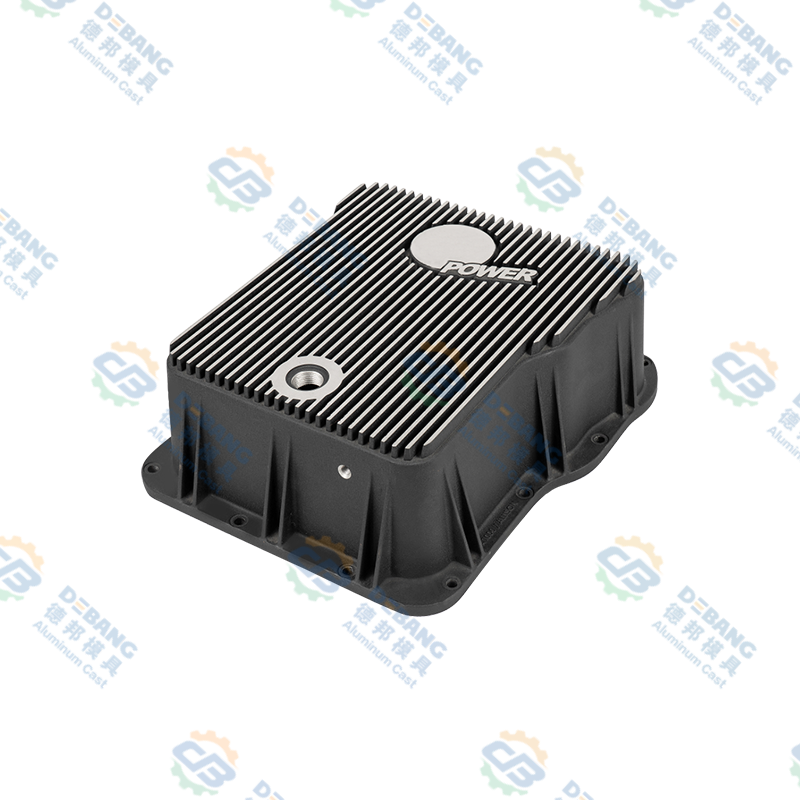
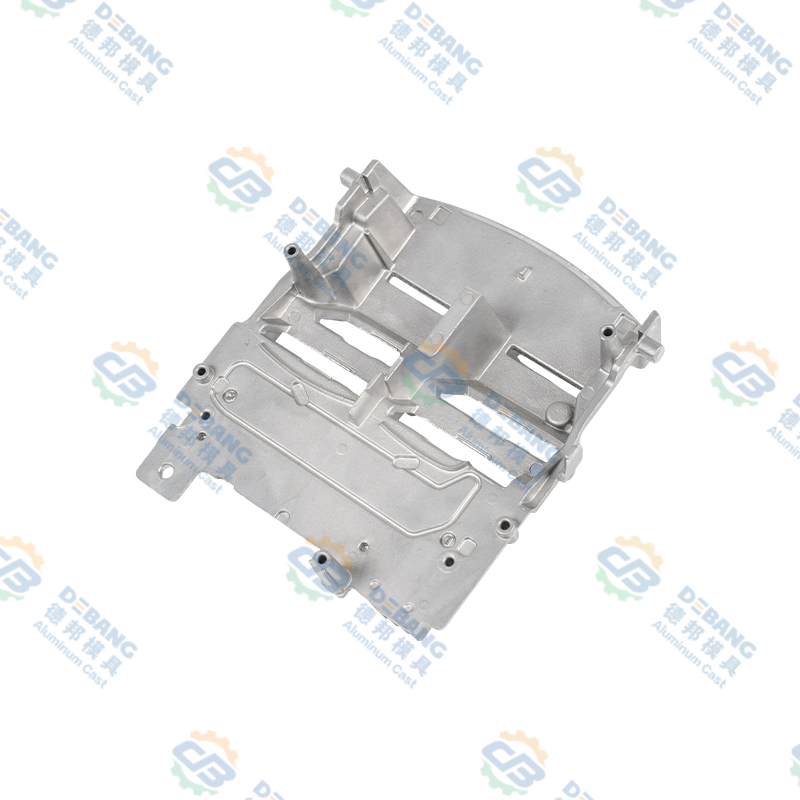 Hladnjak za automobilsku rasvjetu od lijevanog aluminija Aluminijski lijevani rashladni hladnjak za automobilsku rasvjetu s rebrima visoke gustoće, ventilacijskim kanalima i rebrima za LED toplinsko upravljanje i stabilno odvođenje topline. Pogledajte proizvod →
Kako izbor legure mijenja alat
Legura se bira za dio, ali mijenja i alat. Aluminij, cink i magnezij nalaze se na vrlo različitim mjestima kada je riječ o temperaturi izlijevanja, fluidnosti, sposobnosti stjenke i trošenju matrice, a dizajn koji lijepo radi u jednoj obitelji može biti neekonomičan u drugoj.
| Obitelj legure | Temperatura izlijevanja | Zidni raspon | Implikacije alata |
|---|---|---|---|
| Aluminij (ADC12, A380, A360) | 580 do 620 °C | 1,2 do 4 mm | Visoko toplinsko opterećenje, alatni čelik H13, robusno hlađenje, dobra otpornost na težinu |
| Cink (Zamak 3, Zamak 5) | 385 do 420 °C | 0,6 do 3 mm | Dulji životni vijek matrice, izvrsni detalji i tanke stijenke, pogodne za presvučene dijelove |
| magnezij (AZ91D, AM60) | 600 do 650 °C | 1,0 do 3 mm | Pažljiva zaštita od taline i prolaz, najniža gustoća, čvrsta kontrola procesa |
Aluminij je zadani za konstrukcijske i toplinske dijelove kao što su kućišta, hladnjaki, nosači i komponente pogona, a naš tehnički vodič za komponente lijevane pod pritiskom od aluminija ulazi dublje u to gdje je obitelj najbolja. Cink se često odabire za male, precizne ili dekorativne dijelove gdje su tanki zidovi i završna obrada važniji od težine. Magnezij je najlakša opcija i obično je rezerviran za kućišta osjetljiva na težinu, sa strožim kontrolama oko rukovanja talinom i zatvaranja.
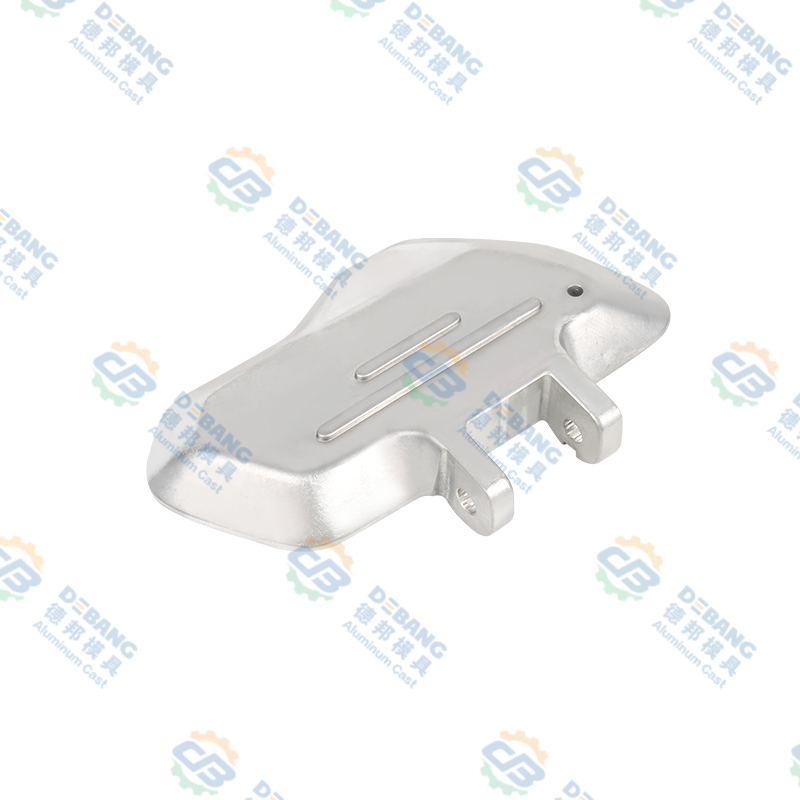
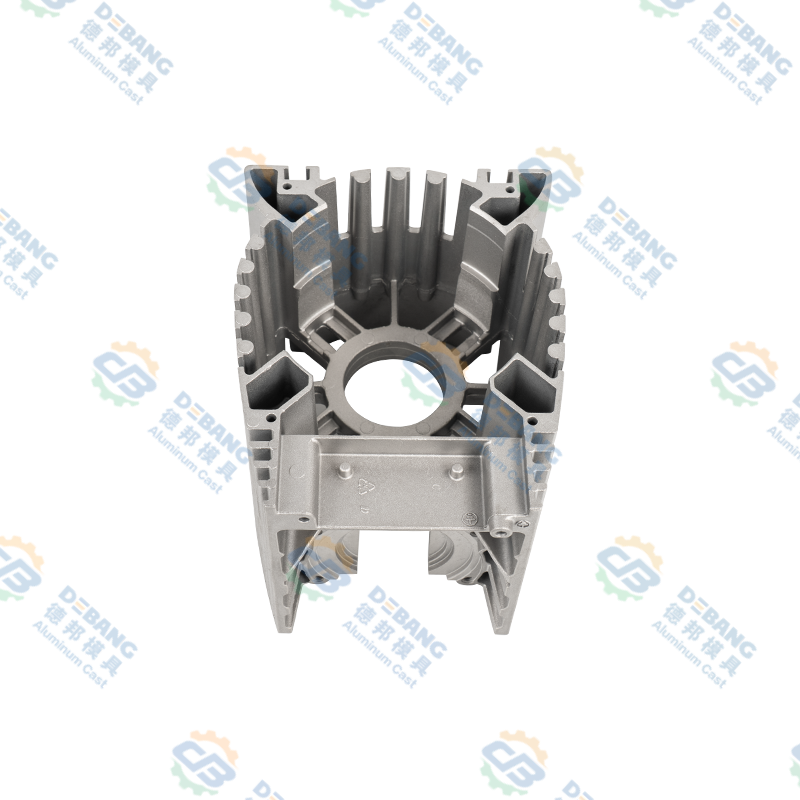 Aluminijski lijevani motor i kućište kontrolera Integrirani aluminijski tlačno lijevani motor ili kućište kontrolera s rebrima za raspršivanje topline, montažnim točkama i krutošću za zaštitu komponenti od vibracija. Pogledajte proizvod →
Izbacivanje, slajdovi i povlačenje jezgre
Dizajn izbacivanja nije glamurozan i odlučan. Izbacivači se postavljaju tamo gdje je odljevak krut, u kutovima i duž rebara, a dimenzionirani su tako da lokalni pritisak ostane dovoljno nizak da ne obilježi kozmetičku površinu. Ploča za izbacivanje je uravnotežena tako da dio napušta jezgru ravno, umjesto da se naginje i vuče na jednu stranu.
Slajdovi i jezgre dodaju mogućnosti i trošak u isto vrijeme. Svaki klizač treba vlastiti propuh, vlastito hlađenje i vlastite habajuće površine, a svaka jezgra treba dovoljno suženja da bi ga skupljajući odljevak mogao čisto osloboditi. Hidraulički klizači se koriste tamo gdje je hod dugačak ili gdje se klizač mora kretati neovisno o otvoru matrice, dok su mehanički klizači jeftiniji i vrlo pouzdani tamo gdje je kretanje jednostavno.
Simulacija i provjera prije rezanja čelika
Simulacija je sada standardna praksa prije rezanja čelika na bilo kojem dijelu koji je tankih stijenki, geometrijski složen ili povezan sa sigurnošću. Simulacija ispune pokazuje puca li metalna fronta, susreću li se dvije fronte u hladnom zavarivanju i gdje je vjerojatno da će zrak ostati zarobljen. Solidifikacija i toplinska analiza otkrivaju vruće točke i predviđaju gdje će se pojaviti poroznost skupljanja. Analiza iskrivljenosti procjenjuje koliko će se dio iskriviti nakon izbacivanja i hlađenja.
Rezultat nije savršeno predviđanje, ali je vrlo koristan filtar. Daleko je jeftinije dodati preljev ili promijeniti položaj vrata u simulaciji nego zavariti i ponovno strojno obraditi umetak matrice. Kada se simulacija i iskustvo ne slažu, skloni smo vjerovati iskustvu o položaju vrata i simulaciji o toplinskoj ravnoteži, a zatim provjeriti oboje pri isprobavanju.
Uobičajene pogreške HPDC dizajna koje prvo tražimo
Nakon dovoljno pregleda dizajna, isti problemi se ponovno pojavljuju. To su oni koje provjeravamo prije svega.
- Neujednačeni dijelovi zida, posebno debeli čvor koji se nalazi uz tanki zid
- Nema propuha na dubokim rebrima ili rupama s jezgrom ili je propuh primijenjen u krivom smjeru
- Vrata postavljena na vidljivu kozmetičku površinu ili usmjerena ravno na tanki zid
- Hlađenje je dizajnirano samo za polovicu poklopca, ostavljajući polovicu ejektora vrućom
- Oštri unutarnji kutovi u odljevku i umetku matrice
- Nerealne tolerancije lijevanog, osobito ravnost i koaksijalnost
- Višak zaliha za strojnu obradu koji povećava troškove i otkriva poroznost
- Igle za izbacivanje postavljene na površinu za brtvljenje ili na površinu koja će biti obojana
- Dizajn alata završen bez plana isprobavanja ili definiranog puta za revizije
Kako pristupamo HPDC dizajnu u Debang Moldu
Gradimo alate za lijevanje pod pritiskom u Ningbou od 1991., a metoda rada nije se mnogo promijenila tijekom tog vremena: razumite funkciju, dizajnirajte alat oko metala i držite isti tim odgovornim od prvog crteža do proizvodnog dijela.
Taj kontinuitet je važan jer dizajn i proizvodnja nalaze se u jednoj zgradi. Dizajn i proizvodnja kalupa, lijevanje pod pritiskom, sekundarne operacije, precizna strojna obrada, površinska obrada i finalna montaža rade kao jedan lanac, a ne kao zasebni dobavljači, što skraćuje petlju između odluke o dizajnu i njezinih posljedica. Naš kontrola kvalitete proces se odvija usporedo s projektom alata, a ne nakon njega, s dimenzijskim izvješćima o prvim uzorcima i zapisima o procesu koji se čuvaju tijekom trajanja programa.
Dijelovi koje proizvodimo najčešće slijede automobilski opskrbni lanac: komponente za upravljanje rasvjetom i toplinom, dijelovi sustava brisača, dijelovi sustava za hlađenje, komponente kvačila i hardver karoserije, od aluminija, cinka i magnezija. Svaka od tih kategorija donosi svoje dizajnerske navike. Hladnjak za rasvjetu s dugim tankim rebrima ponaša se vrlo drugačije od kućišta motora brisača s dva koaksijalna ležajna provrta, a alati moraju odražavati tu razliku u odnosu na prvu skicu.
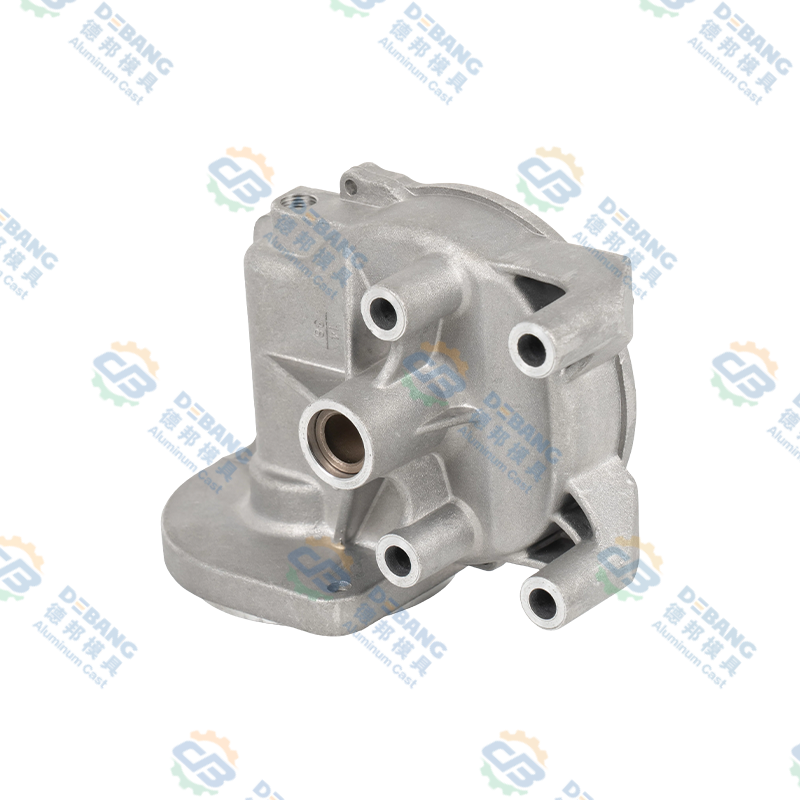 Kućište motora brisača automobila od lijevanog aluminija Precizno aluminijsko tlačno lijevano kućište motora brisača s ujednačenim stijenkama, malim tolerancijama, otpornošću na koroziju i raspršivanjem topline za automobilske sustave brisača. Pogledajte proizvod →
Često postavljana pitanja o HPDC dizajnu
Što je HPDC dizajn?
HPDC dizajn pokriva dvije povezane stvari: dizajn samog odljevka, uključujući stijenke, propuh, radijuse i tolerancije, i dizajn matrice koja ga proizvodi, uključujući liniju razdvajanja, preljev, preljev, hlađenje, izbacivanje i klizače. Njih dvoje se razvijaju zajedno jer većina odluka o geometriji ima izravnu posljedicu alata.
Koja je minimalna debljina stijenke za lijevanje pod visokim pritiskom?
Za aluminij, praktični minimum je obično oko 1,2 mm, a većina proizvodnih dijelova nalazi se između 1,5 mm i 3 mm. Cink može postati tanji, do otprilike 0,6 mm na malim dijelovima, jer teče dalje na nižoj temperaturi. Ići ispod ovih raspona je moguće, ali to sužava prozor procesa i povećava rizik od otpada.
Koliki je propuh potreban za HPDC dio?
Jedan do dva stupnja je normalno za vanjske zidove. Rupe s jezgrom, duboka rebra i bilo koja značajka na koju se odljevak skuplja trebaju više, obično dva do pet stupnjeva, ovisno o dubini i zahtjevima za završnu obradu površine.
Koliko dugo traje dizajn matrice?
Za jednostavne automobilske dijelove s jednom šupljinom, faza projektiranja obično traje dva do četiri tjedna, uključujući simulaciju i preglede kupaca. Složenim višekliznim alatima s čvrstim brtvljenjem ili optičkim zahtjevima potrebno je više vremena, dijelom zato što je potrebno više ponavljanja simulacije prije nego što se crtež objavi.
Mogu li se odljevci podvrgnuti toplinskoj obradi?
Aluminijski odljevci pod pritiskom općenito se ne tretiraju otopinom na visokoj temperaturi, jer se zarobljeni plin širi i stvara mjehuriće na površini. Uobičajeni su tretmani za ublažavanje naprezanja na nižim temperaturama i stabiliziranje, a lijevanje potpomognuto vakuumom poboljšava unutarnju čvrstoću koju toplinska obrada ne može naknadno popraviti.
Kada je simulacija isplativa?
Simulacija se isplati kada je dio tankih stijenki, ima nekoliko debelih čvorova, ima stroge zahtjeve za curenje ili zamor, ili kada je alat dovoljno skup da bi druga iteracija bila štetna. Za jednostavne dijelove debelih stijenki s izdašnim propuhom, pažljiv pregled dizajna može biti dovoljan.
Dajete li i kalup i odljevke?
Da. Dizajniramo i izrađujemo alat, izvodimo prve uzorke, a zatim isporučujemo proizvodne odljevke sa sekundarnom strojnom obradom, površinskom obradom i sastavljanjem prema potrebi, tako da isti tim ostaje odgovoran za gotovu komponentu.
HPDC dizajn je disciplina malih odluka donesenih rano: stupanj propuha ovdje, još jedan preljev tamo, rashladna cijev pomaknuta deset milimetara bliže šupljini. Nijedan od njih ne izgleda dramatično na crtežu, ali zajedno odlučuju hoće li alat godinama raditi tiho ili će svoj vijek provesti u odjeljku za održavanje. Ako ste još uvijek u fazi u kojoj je otisak dijela otvoren za promjene, to je najbolji trenutak da uključite konstruktora alata u razgovor, a to je razgovor koji najčešće vodimo s kupcima.
Najnovije vijesti
Saznajte više o vijestima iz industrije
-
16
Nov
 Magnezij naspram aluminija pod pritiskom: Praktični vodič za dizajnerske timovePitajte deset inženjera što razlikuje magnezij od aluminija i obično ćete dobiti deset varijacija iste tri riječi: težina, cijena, korozija. Sva tri su bitna, ali nitko od njih ne odlučuje sam o...
-
19
Oct
Aluminij pod pritiskom za automobile: Praktični vodič za legure, dijelove i kvalitetuAluminijski lijev pod pritiskom jedan je od tihih radnih konja modernog automobila. Pogledajte iza prednjeg svjetla ili ispod haube i vidjet ćete dijelove od lijevanog aluminija koji obavljaju n... -
14
Jul
Sveobuhvatni vodič za dijelove lijevane pod pritiskom: procesi, materijali i primjeneDijelovi za tlačni lijev metalne su komponente proizvedene tjeranjem rastaljenog metala, obično aluminija, cinka ili magnezija, u čelični kalup za višekratnu upotrebu pod visokim pritiskom. ... -
16
Jul
Potpuni tehnički vodič: Što su komponente od aluminijskog tlačnog lijevanja i sveobuhvatan pregled procesa tlačnog lijevanja aluminijskih leguraSadržaj Izravna definicija Proces proizvodnje Što su komponente Odabi...
Bilo da ste kupac ili razvojni partner, predani smo pružanju pouzdanog rješenja.
VEZE PROIZVODA
- Proizvodi od aluminijskih legura
- Proizvodi za tlačni lijev od legura cinka
- Proizvodi za tlačni lijev od legure magnezija
Mobilni
Služba za korisnike
PONUDITE SE
KONTAKTIRAJTE NAS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Kina
Autorska prava © Zhejiang Debang Intelligent Technology Co., Ltd. Sva prava pridržana.
 Proizvođači OEM/ODM tlačnog lijeva