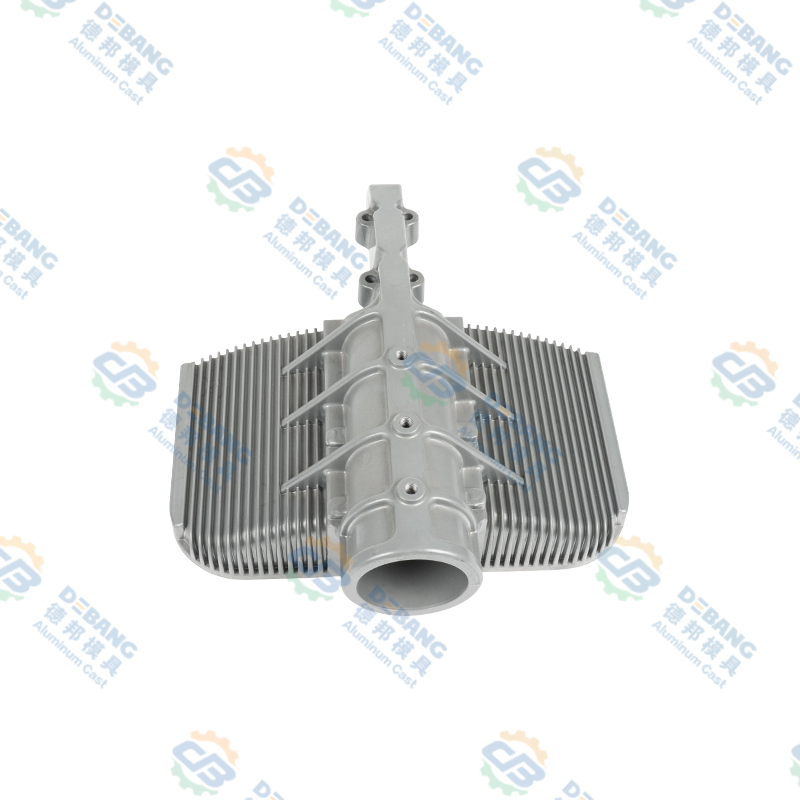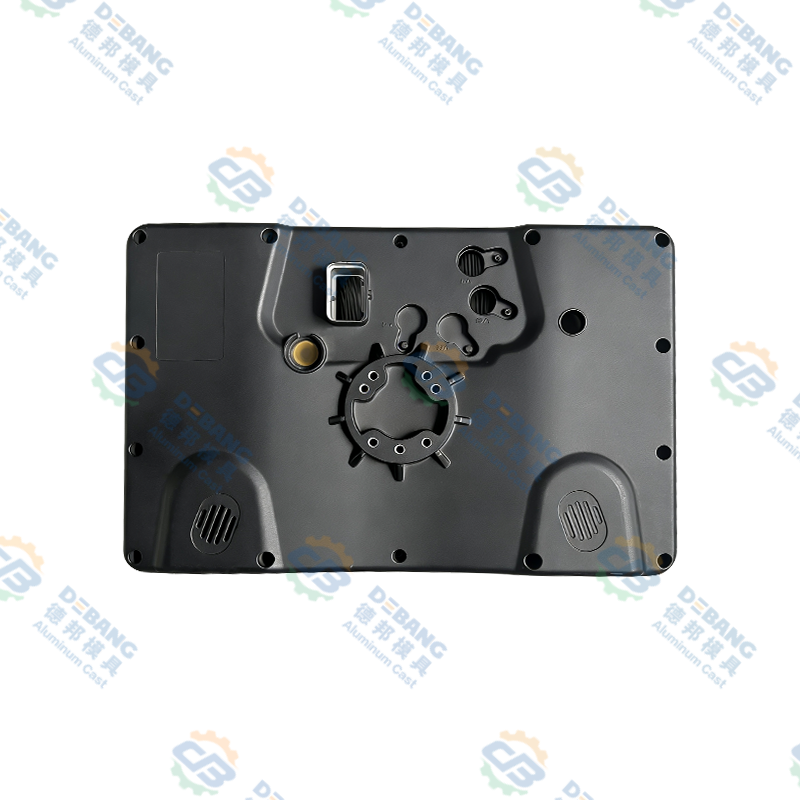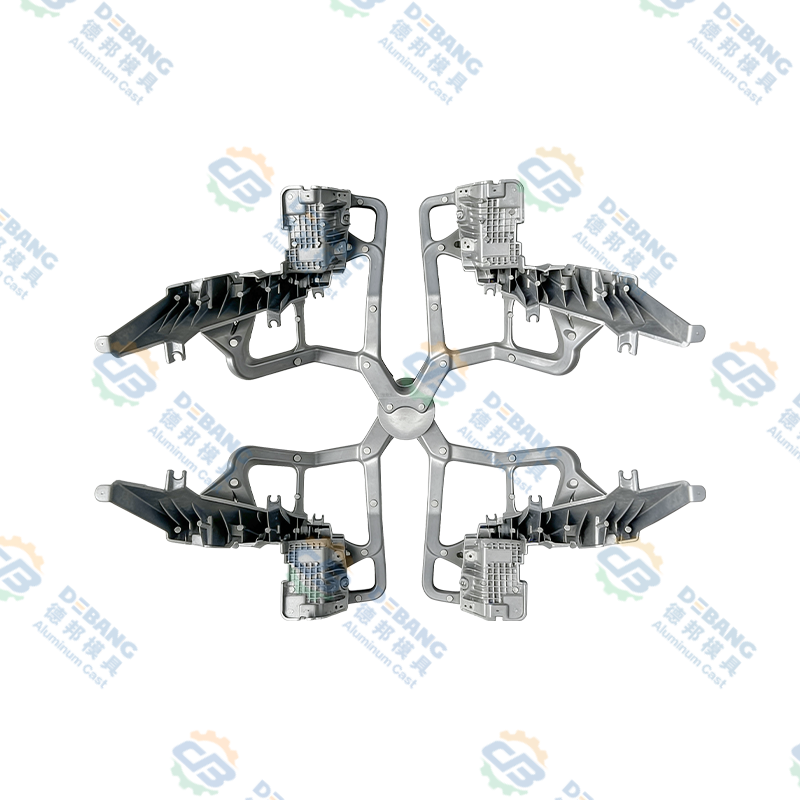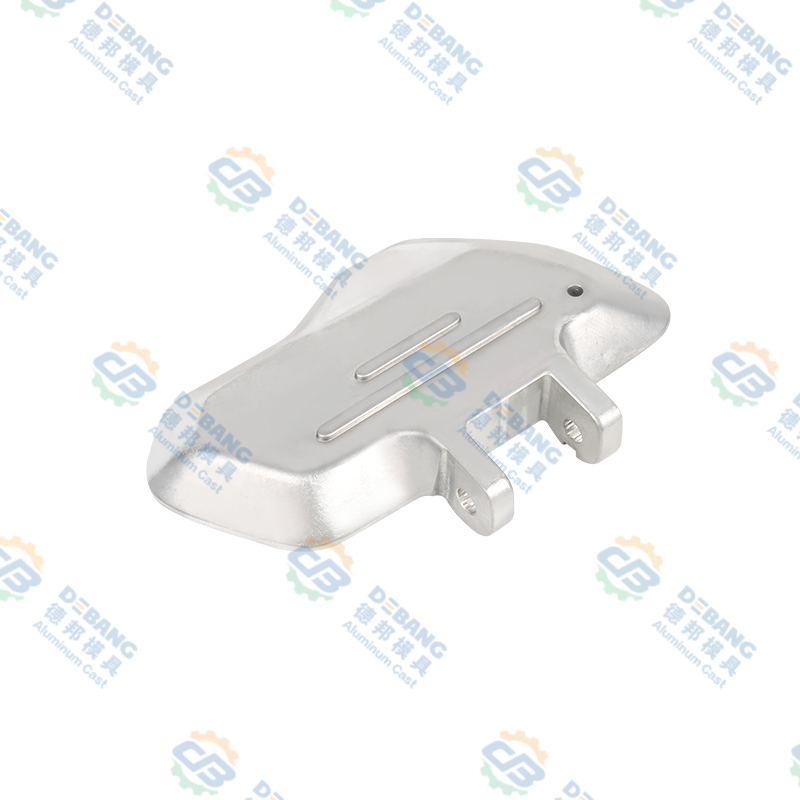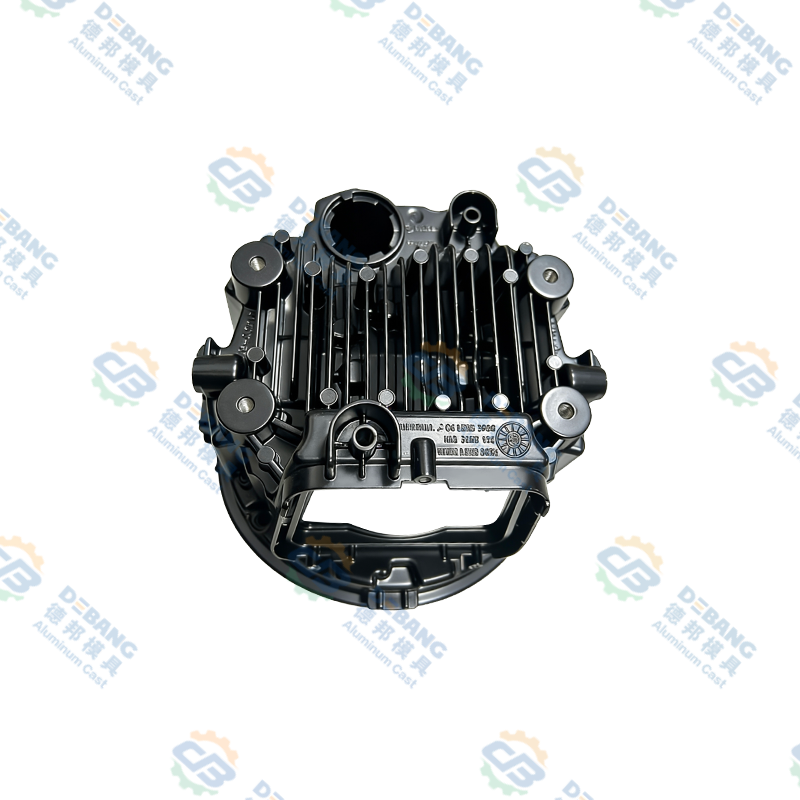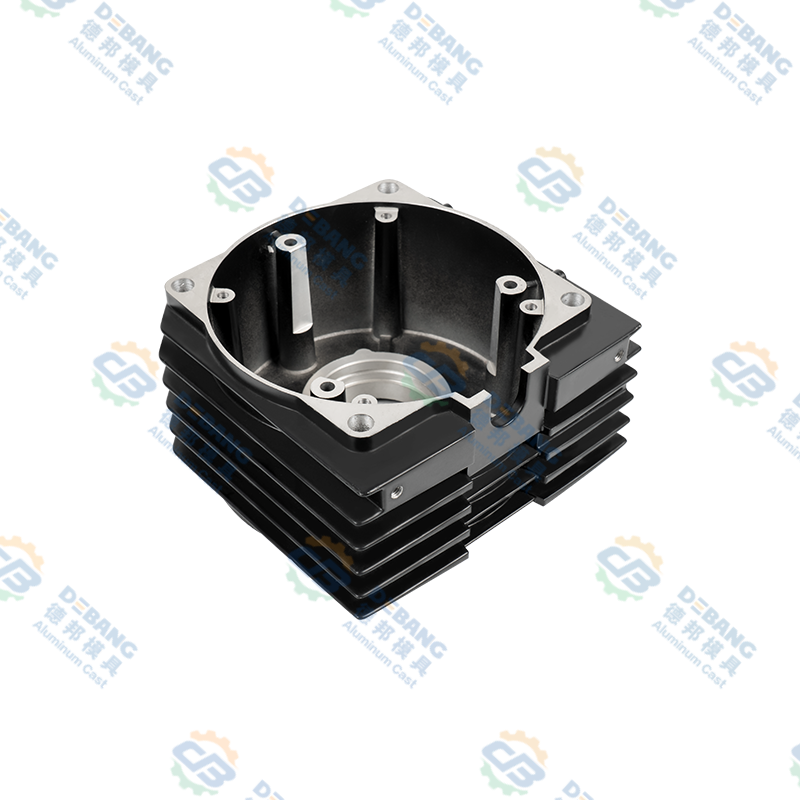


Izravna definicija i pregled komponenata za tlačni lijev aluminija
Komponente lijevane od aluminija predstavljaju precizno projektirane metalne dijelove proizvedene visokotlačnim ubrizgavanjem rastaljenog aluminija u kalupe od kaljenog čelika, stvarajući složene geometrije s malim dimenzijskim tolerancijama i vrhunskom završnom obradom površine u pojedinačnim proizvodnim ciklusima .
Proces lijevanja pod tlakom tjera rastaljeni aluminij pri pritiscima većim od 1500 do 3500 funti po kvadratnom inču u šupljine s preciznim alatima, omogućujući proizvodnju komponenti s dimenzijskom točnosti od plus ili minus 0,003 inča i završnom obradom površine usporedivom s obrađenim dijelovima bez sekundarnih završnih operacija .
Odabir aluminijskih legura uključujući 380, 390, A356 i specijalizirane vlasničke formulacije omogućuje prilagođena svojstva materijala koja se bave specifičnim zahtjevima primjene, uključujući performanse pri visokim temperaturama, otpornost na koroziju i optimizaciju mehaničke čvrstoće .
Osnove procesa lijevanja aluminija pod tlakom i proizvodni postupci
Razumijevanje proizvodnih postupaka tlačnog lijevanja pojašnjava mogućnosti i karakteristike kvalitete.
Strojevi za tlačno lijevanje i komponente tlačnog sustava
Strojevi za tlačno lijevanje klasificirani u kategorije vrućih komora i hladnih komora pružaju različite operativne prednosti, sa sustavima vrućih komora koji održavaju rastaljeni metal na konstantnoj temperaturi što omogućuje brze uzastopne cikluse lijevanja proizvodeći 400 do 600 komponenti na sat, dok strojevi s hladnim komorama prilagođavaju metale s višim temperaturama taljenja što omogućuje svestranost aluminijskih legura i vrhunsku kvalitetu proizvoda . Tlakovi ubrizgavanja u rasponu od 1500 funti po kvadratnom inču za velike komponente do 3500 funti po kvadratnom inču za precizne dijelove tanke stijenke tjeraju rastaljeni metal u svaki detalj šupljine kalupa.
Dizajn kalupa i specifikacije alatnog čelika
Precizni kalupi od kaljenog alatnog čelika proizvedeni u tolerancijama od plus ili minus 0,0005 inča daju geometriju šupljine koja definira konačni oblik komponente i dimenzionalne karakteristike, s očekivanim životnim vijekom kalupa od 100 000 do 500 000 odljevaka, ovisno o odabiru materijala i dizajnu sustava hlađenja . Kalupi s višestrukim šupljinama koji proizvode 4 do 8 komponenti po ciklusu dramatično smanjuju trošak proizvodnje po jedinici.
Projektiranje sustava zatvaranja i napajanja
Sofisticirani sustavi zatvarača koji usmjeravaju protok rastaljenog aluminija u šupljine kalupa pri precizno kontroliranim brzinama sprječavaju turbulencije smanjujući zarobljavanje zraka i omogućujući dosljedno metalno punjenje eliminirajući šupljine i porozne defekte . Sustavi za hranjenje opskrbljuju kontinuirani protok metala kompenzirajući skupljanje zbog skrućivanja.
Postupci skrućivanja i hlađenja
Kontrolirane brzine hlađenja koje se obično kreću od 50 do 200 stupnjeva Celzija u sekundi omogućuju postizanje željenih karakteristika mikrostrukture uključujući veličinu zrna i distribuciju faza optimizirajući mehanička svojstva . Stjenke šupljine hlađene vodom omogućuju brzu toplinsku ekstrakciju.
Što su aluminijske lijevane komponente i definicija prema primjeni
Razumijevanje komponenta od lijevanog aluminija primjene pojašnjava važnost proizvodnje i opseg mogućnosti.
Blokovi motora, glave cilindara, kućišta mjenjača i usisne grane čine 20 do 30 posto težine modernog vozila.
- Smanjenje potrošnje goriva od 5 do 10%.
- Sposobnost visokotemperaturne legure
- Integrirani rashladni prolazi
Komponente stajnog trapa, strukturni elementi i hardver sustava za gorivo zahtijevaju standarde bez kvarova.
- Zahtjevi kvalitete u zrakoplovstvu
- Potpuna sljedivost
- Specijalizirana izvedba legure
Računalni poslužitelji, telekomunikacijska oprema i industrijski upravljački ormari imaju koristi od toplinskog upravljanja.
- Stvaranje složene geometrije
- Integracija disipacije topline
- Sposobnost EMI zaštite
Kućišta pumpi, tijela ventila i komponente kompresora pružaju pouzdane performanse.
- Mogućnost rada u teškim uvjetima
- Isplativost
- Integrirani odlomci
Električni alati, vrtna oprema i prijenosni uređaji pokazuju svestranost.
- Estetska završna obrada površine
- Lagana konstrukcija
- Fleksibilnost dizajna
Kućišta opreme i mrežni hardver pokazuju precizne sposobnosti.
- Precizno dimenzioniranje
- Integracija komponenti
- Performanse pouzdanosti
Odabir i specifikacija aluminijskih legura za lijevanje pod pritiskom
Odabir legure bitno utječe na svojstva komponenti i prikladnost primjene.
| Oznaka legure | % primarnog silicija | Vlačna čvrstoća ksi | Istezanje % | Primarne aplikacije |
|---|---|---|---|---|
| 380 legura | 8,5 do 11,5 | 47 do 49 | 3 do 5 | Automobilski pogonski sklop |
| 390 legura | 17 do 19 | 53 do 56 | 1 do 2 | Pumpe blokova motora |
| A356 legura | 7,0 nominalno | 33 do 55 | 3 do 6 | Zrakoplovna i svemirska industrija |
Standardni industrijski izbor
8,5 do 11,5% silicija pruža izvrsnu sposobnost lijevanja omogućujući složene dizajne tankih stijenki s vrhunskom otpornošću na koroziju, što ga čini optimalnim izborom za komponente pogonskog sklopa automobila.
Opcija visokih performansi
17 do 19% silicija pruža vrhunsku tvrdoću i otpornost na habanje u usporedbi s 380, s povišenim karakteristikama čvrstoće prikladnim za primjene s visokim stresom.
Premium Grade
7% silicija omogućuje toplinsku obradu kroz precipitacijsko otvrdnjavanje povećavajući čvrstoću za 30 do 50 posto, pružajući iznimna svojstva za primjenu u zrakoplovstvu.
Prednosti procesa tlačnog lijevanja i konkurentske prednosti
Izazovi and Limitations in Aluminum Die Casting Processes
Zarobljavanje plina i stvaranje poroznosti skupljanja tijekom skrućivanja stvaraju šupljine unutar odljevaka. Lijevanje pod visokim pritiskom smanjuje, ali ne i uklanja probleme s poroznošću.
Preciznost hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Ograničenja debljine stijenke, zahtjevi za kutom gaza i ograničenja linija razdvajanja ograničavaju slobodu dizajna u usporedbi sa strojnom obradom.
Mnoge primjene zahtijevaju obrezivanje rubova, toplinsku obradu i preciznu završnu obradu što ukupnom trošku dodaje 10 do 30%.
Kontrola kvalitete and Testing Procedures for Die Cast Components
Dimenzionalna inspekcija
Strojevi za koordinatno mjerenje i automatizirani sustavi optičke inspekcije provjeravaju usklađenost dimenzija, s planovima uzorkovanja koji provjeravaju 0,5 do 5% proizvodnih količina.
Detekcija poroznosti
Pregled rendgenskom radiografijom otkriva unutarnju poroznost i stvaranje praznina, uz automatiziranu analizu koja kvantificira veličinu i mjesto defekta.
Mehanička ispitivanja
Uzorci za ispitivanje vlačne čvrstoće provjeravaju usklađenost vlačne čvrstoće, granice razvlačenja i istezanja sa zahtjevima specifikacije.
Kvaliteta površine
Vizualni pregled i optička profilometrija provjeravaju glatkoću završne obrade površine i identificiraju nedostatke uključujući tragove skupljanja i hladne preklope.
Dokumentacija
Sveobuhvatna dokumentacija koja bilježi identifikaciju kalupa, proizvodne parametre i rezultate inspekcije stvara potpunu sljedivost proizvoda.
Usklađenost
Sustavi elektroničkog upravljanja podacima omogućuju učinkovit pristup zapisima u skladu s regulatornim zahtjevima i zahtjevima korisnika.
Aluminum Lijevanje pod pritiskom Economics and Cost Analysis
Tlačni lijev postaje ekonomski isplativ pri volumenu od 50 000 do 100 000 jedinica, ovisno o složenosti komponente. Ispod tog praga, strojna obrada ili drugi procesi mogu se pokazati ekonomičnijima.
Smjernice za dizajn and Best Practices for Die Casting
Wall Thickness Uniformity
Održavajte ujednačenu debljinu stijenke od 0,100 do 0,150 inča kako biste spriječili prekomjerno skupljanje i vruće točke. Koristite izdašne radijuse od najmanje 0,050 inča za prijelaze.
Zahtjevi za kut gaza
Primijenite minimalne kutove propuha od 1 do 2 stupnja koji omogućuju jednostavno izbacivanje komponente iz kalupa bez tragova ili oštećenja.
Rebra i šefovi
Upotrijebite strateško rebranje i položaj izbočine za povećanje krutosti i snage bez proporcionalnog povećanja težine. Debljina rebra treba biti 50 do 70% nazivne debljine stijenke.
Minimiziranje potkopavanja
Minimizirajte podrezivanja i složenu geometriju koja zahtijeva pomične jezgre, što značajno povećava kompleksnost kalupa i troškove.
Strategija toleriranja
Navedite realne tolerancije koje odgovaraju mogućnostima tlačnog lijevanja obično ±0,003 inča za značajke i ±0,001 po inču dimenzije.
Postavljanje linije razdvajanja
Postavite linije razdvajanja na nekritične površine kako biste smanjili estetski učinak i pojednostavili dizajn kalupa.
Napredna tehnologija tlačnog lijevanja i inovacije procesa
Squeeze Casting & Semi Solid Metal
Primjena povišenih pritisaka tijekom skrućivanja stvara ultra guste odljevke bez grešaka s mehaničkim svojstvima koja se približavaju kovanim komponentama.
Vacuum Assisted Die Casting
Vakuumska ekstrakcija tijekom punjenja kalupa sprječava zadržavanje plina, smanjujući poroznost za 75 do 90 posto omogućavajući odljevke otporne na pritisak.
Thermal Die Casting Control
Napredni sustavi hlađenja omogućuju preciznu kontrolu toplinskih ciklusa optimizirajući mikrostrukturu i svojstva za finije zrnate strukture.
Simulacija procesa & AI
Napredni softver za simulaciju i umjetna inteligencija optimiziraju parametre postižući vrhunsku kvalitetu i kontinuirano poboljšavajući performanse.
Integracija industrije 4.0
Povezani sustavi koji prikupljaju proizvodne podatke u stvarnom vremenu omogućuju prediktivno održavanje i daljinski nadzor.
Često postavljana pitanja o komponentama za aluminijski tlačni lijev
Aluminijsko tlačno lijevanje postaje ekonomski konkurentno sa strojnom obradom u proizvodnim količinama većim od 50 000 do 100 000 jedinica, ovisno o složenosti komponente , s izračunom ravnoteže koji uspoređuje trošak kalupa s uštedom po jedinici čime se utvrđuje minimalni održivi volumen.
Specijalizirane legure aluminija uključujući 390 i modificirane varijante A356 održavaju prihvatljiva svojstva na temperaturama do 300 do 350 stupnjeva Celzijusa , iako produženi rad na visokim temperaturama zahtijeva pažljiv odabir materijala i potencijalnu sekundarnu toplinsku obradu.
Uobičajene sekundarne operacije uključuju obrezivanje rubova linije razdvajanja uklanjanjem tragova izliva, precizno bušenje i narezivanje navoja stvaranjem rupa s navojem, te povremeno bušenje i završnu obradu za kritične dimenzije gdje se tolerancija tlačnog lijevanja pokaže nedovoljnom.
Rendgenska radiografija omogućuje definitivno otkrivanje unutarnjih defekata uključujući identifikaciju poroznosti, dok ultrazvučno ispitivanje nudi brzi skrining defekata za proizvodnju velike količine koja zahtijeva brže cikluse inspekcije.
Površine lijevane pod tlakom mogu se eloksirati za zaštitu od korozije i varijaciju boja, premazivanje prahom za trajne obojene završne slojeve, presvlačenje uključujući nikal i krom , ili poliranje za svijetli metalni izgled.
Specijalizirane legure aluminija za hranu i postupci lijevanja s rigoroznim čišćenjem i dokumentacijom o sljedivosti omogućuju proizvodnju komponenti odobrenih za dodir s hranom ispunjavanje regulatornih zahtjeva uključujući usklađenost s FDA-om.
Ujednačena debljina stijenke, velikodušni radijusi za prijelaze, strateški položaj rebara za krutost i pažljivo pozicioniranje rastavne linije smanjuju nedostatke i značajno poboljšati proizvodni prinos.
Nezaštićeni aluminijski odljevci pod pritiskom lako korodiraju u okruženjima slane vode, zahtijevajući zaštitne premaze uključujući eloksiranje, poliuretansku boju ili specijalizirane epoksidne sustave pruža pouzdanu dugotrajnu zaštitu.
Preciznost die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , s pažljivim dizajnom i analizom slaganja tolerancije koja osigurava pouzdanu ponovljivost montaže.
Kompletno vrijeme isporuke obično se proteže od 8 do 12 tjedana, uključujući dizajn i konstrukciju kalupa, isprobavanje alata i validaciju te isporuku početnih proizvodnih uzoraka , s ubrzanim alatima koji dodaju 20 do 40 posto premijskog rasporeda smanjenja troškova.