

Sveobuhvatni vodič za dijelove lijevane pod pritiskom: procesi, materijali i primjene
 2026.07.14
 Vijesti iz industrije
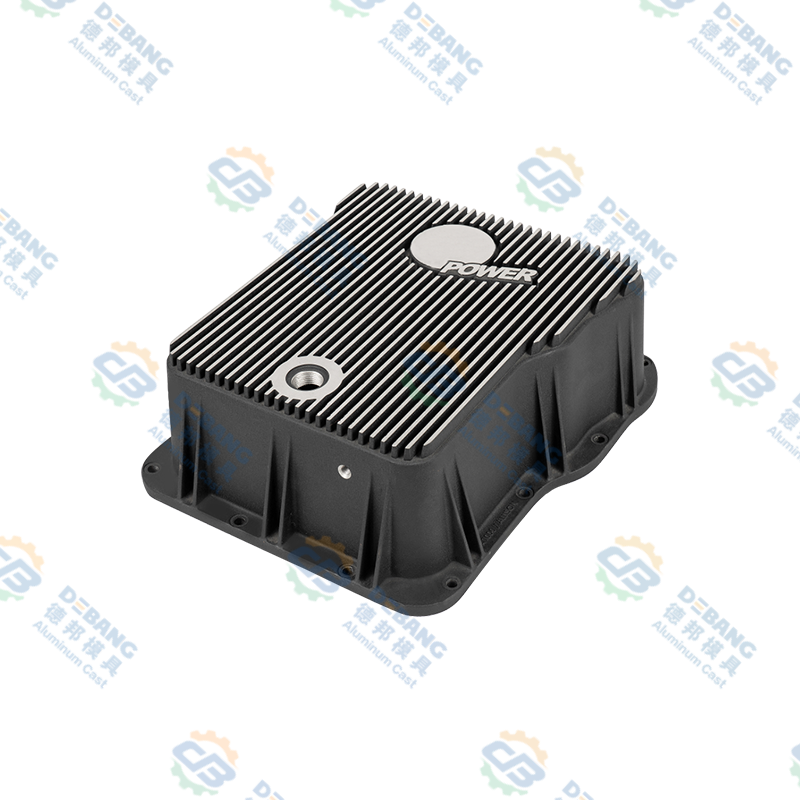
Dijelovi za tlačni lijev metalne su komponente proizvedene tjeranjem rastaljenog metala, obično aluminija, cinka ili magnezija, u čelični kalup za višekratnu upotrebu pod visokim pritiskom. Ova se metoda koristi u industriji automobila, elektronike, industrijske opreme i proizvoda široke potrošnje jer proizvodi precizne, ponovljive dijelove u velikoj količini i relativno niskoj cijeni po jedinici. Ovaj vodič govori o tome kako se izrađuju dijelovi za tlačni lijev, koji su materijali i završne obrade dostupni, gdje proces najbolje odgovara i kako raditi s dobavljačem da biste dobili dosljedne rezultate visoke kvalitete.
Izravan odgovor: Dijelovi za tlačni lijev najprikladniji su za srednje do velike proizvodne serije, obično počevši od oko 1000 jedinica pa sve do milijuna, gdje su točnost dimenzija, tanki zidovi i glatka završna obrada važniji od sirove mehaničke čvrstoće. If your project needs fewer than a few hundred units, CNC machining or sand casting is usually more cost effective. Ako vaš projekt treba veliki volumen, uske tolerancije i složenu geometriju u jednom snimku, dijelovi za tlačni lijev gotovo su uvijek pravi izbor.
Što su dijelovi za tlačni lijev
Dijelovi za tlačno lijevanje metalne su komponente proizvedene postupkom tlačnog lijevanja, u kojem se rastaljeni metal ubrizgava u precizno strojno obrađen čelični kalup, poznat kao kalup, pod značajnim pritiskom. The metal fills the die cavity in a fraction of a second, cools rapidly, and solidifies into the final shape of the part. Once the metal has solidified, the die opens and the finished part is ejected, ready for minimal secondary finishing.
Ovaj se postupak u osnovi razlikuje od lijevanja u pijesak ili lijevanja po investiciji jer se kalup može ponovno koristiti, često za desetke tisuća ciklusa, što je ono što dijelove za tlačni lijev čini ekonomičnim za proizvodnju velikih količina. Jedna matrica može proizvesti od 50 000 do više od 1 milijuna dijelova prije nego što zatreba značajno održavanje ili zamjenu, ovisno o korištenoj leguri i složenosti dijela.
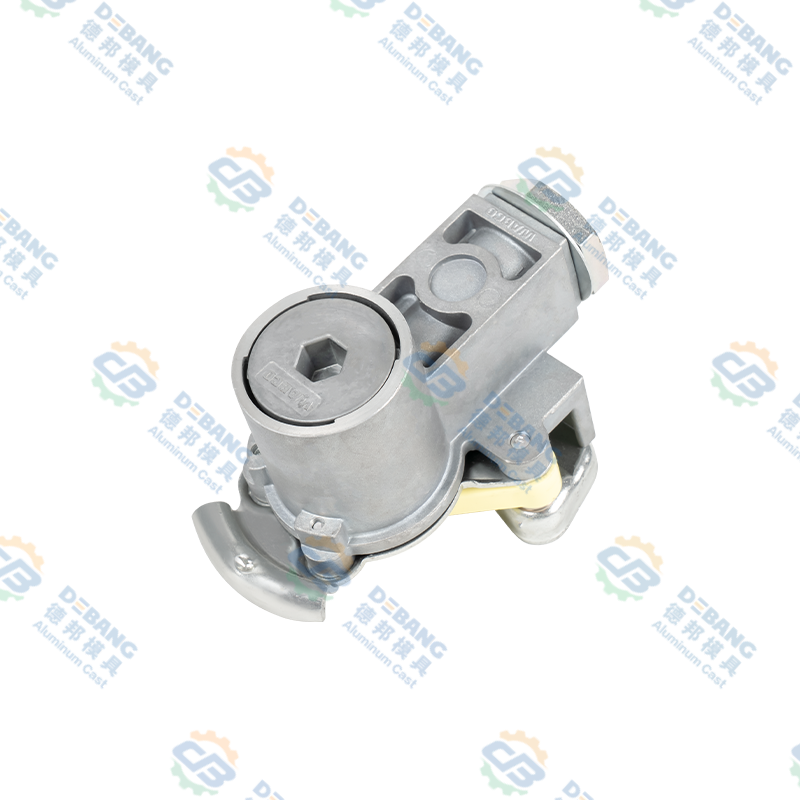
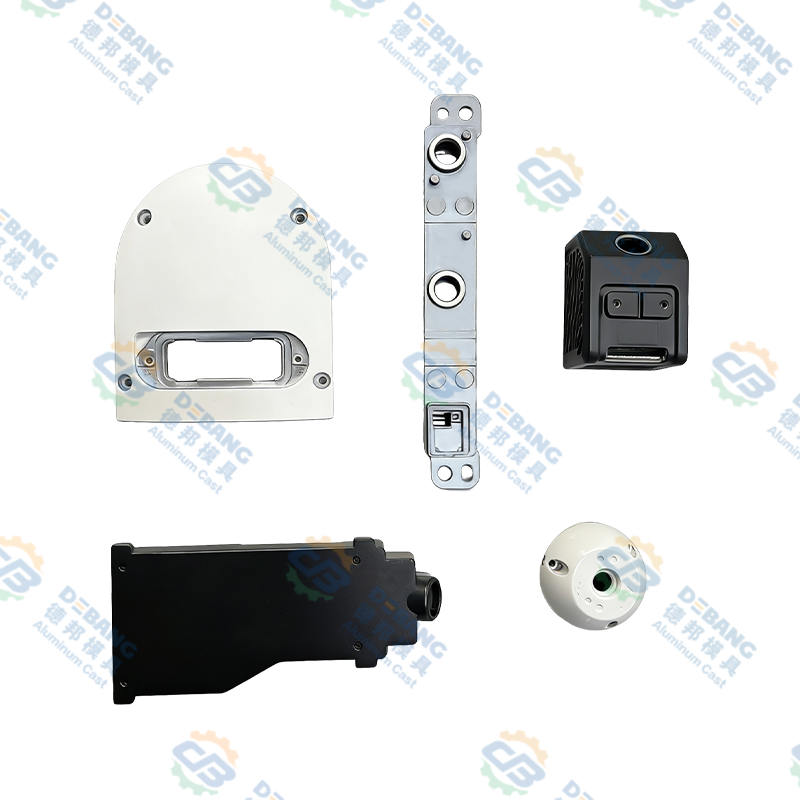
Pojam dijelova za tlačni lijev pokriva vrlo širok raspon fizičkih proizvoda, od malog cinčanog konektora teškog nekoliko grama do velikog aluminijskog kućišta prijenosa teškog nekoliko kilograma. Ono što ih povezuje je proizvodna metoda, a ne krajnja upotreba, zbog čega isti temeljni proces služi tako različitim industrijama kao što su automobilska industrija, potrošačka elektronika i kućanska oprema. Razumijevanje ovog zajedničkog temelja pomaže kupcima i inženjerima da donesu bolje odluke kada procjenjuju odgovara li lijevanje pod pritiskom za novi dio.
Također je vrijedno napomenuti da su dijelovi za tlačni lijev gotovo uvijek neto oblika ili blizu neto oblika, što znači da dio izlazi iz matrice vrlo blizu svojih konačnih dimenzija. To je u suprotnosti s procesima poput kovanja ili proširene strojne obrade, gdje se uklanja velika količina dodatnog materijala kako bi se postigao konačni oblik. The near net shape nature of die casting parts is one of the biggest reasons the process is so material efficient at scale.
Dimenzionalna točnost
Uobičajene tolerancije kreću se od plus ili minus 0,05 mm do 0,15 mm, ovisno o veličini dijela i leguri, što je daleko veće od lijevanja u pijesku.
Debljina stijenke
Dijelovi za tlačni lijev obično postižu debljinu stjenke između 0,5 mm i 5 mm, što omogućuje lagane, ali strukturno zdrave dizajne.
Brzina ciklusa
High pressure die casting machines can produce anywhere from 200 to over 1000 shots per hour depending on part size.
Površinska obrada
Dijelovi izlaze iz matrice s glatkom poput lijevane površine, često zahtijevajući malo ili nimalo dodatne strojne obrade prije upotrebe.
Objašnjenje procesa tlačnog lijevanja
Postoje tri primarne metode lijevanja pod pritiskom koje se danas koriste za proizvodnju dijelova za livenje pod pritiskom: lijevanje pod pritiskom pod visokim pritiskom, lijevanje pod pritiskom pod niskim pritiskom i lijevanje pod pritiskom gravitacije. Lijevanje pod visokim tlakom čini veliku većinu dijelova koji se proizvode u cijelom svijetu jer nudi najbrže cikluse i najniže tolerancije. Lijevanje pod niskim pritiskom često se odabire za veće automobilske kotače i strukturne dijelove gdje sporije, kontroliranije punjenje smanjuje poroznost. Gravitacijski tlačni lijev, koji se ponekad naziva trajnim kalupnim lijevanjem, oslanja se samo na gravitaciju, a ne na vanjski pritisak, i obično se koristi za jednostavnije oblike u manjim proizvodnim serijama. Opći postupak lijevanja pod visokim pritiskom, najčešće korištena varijanta, slijedi ove faze.
1
Priprema matrice i stezanje
Dvije polovice čelične matrice se čiste, podmazuju sredstvom za odvajanje i spajaju zajedno pod silom zaključavanja koja može premašiti 4000 tona na velikim strojevima, osiguravajući da matrica ostane zatvorena protiv pritiska nadolazećeg metala. Sloj maziva također pomaže da se gotov dio za tlačni lijev čisto odvoji od površine matrice tijekom izbacivanja, smanjujući rizik od kidanja površine.
2
Taljenje i brizganje metala
Metal se topi u peći, obično između 380 stupnjeva Celzija za cink i 660 stupnjeva Celzija za aluminij, zatim se ubrizgava u šupljinu matrice pri tlakovima u rasponu od 1500 do preko 25000 psi, ovisno o stroju i leguri. Metal putuje kroz sustav klizača i vrata dizajniranih za ispunjavanje najtanjih, najdetaljnijih dijelova dijela za tlačni lijev prije nego što se deblji dijelovi skrutne.
3
Hlađenje i skrućivanje
Rastaljeni metal se hladi i skrućuje unutar matrice u djeliću sekunde do nekoliko sekundi, ovisno o debljini stijenke i volumenu dijela, poprimajući točan oblik šupljine, uključujući fine površinske detalje i unutarnja rebra. Kanali za hlađenje ugrađeni u matricu cirkuliraju vodu ili ulje kako bi se kontrolirala brzina skrućivanja i smanjila mogućnost unutarnjih defekata skupljanja.
4
Otvaranje i izbacivanje matrice
Nakon što se očvrsne, matrica se otvara i igle za izbacivanje guraju gotov dio za tlačno lijevanje iz šupljine, spreman za sljedeći ciklus koji počinje gotovo odmah. Well maintained ejector systems help avoid deformation of thin walled sections during this stage, particularly on parts with deep cavities.
5
Podrezivanje i dorada
Višak materijala kao što je bljesak i metalni sustav vodilica se odrezuje, a dio se može podvrgnuti sekundarnim operacijama kao što su pjeskarenje, strojna obrada, pozlaćivanje ili premazivanje prahom na temelju primjene. Mnoge proizvodne linije automatiziraju ovaj korak obrezivanja korištenjem namjenske matrice za podrezivanje, omogućujući dijelovima za tlačni lijev da se brzo pomaknu od stroja za lijevanje do pakiranja.
Uobičajeni materijali koji se koriste u dijelovima za tlačni lijev
Odabir prave legure jedna je od najvažnijih odluka pri projektiranju dijelova za tlačni lijev, budući da utječe na čvrstoću, težinu, otpornost na koroziju i ukupnu cijenu. Donja tablica uspoređuje četiri najčešće korištena materijala za tlačni lijev.
| Materijal | Tipična gustoća | Ključna svojstva | Uobičajena upotreba |
|---|---|---|---|
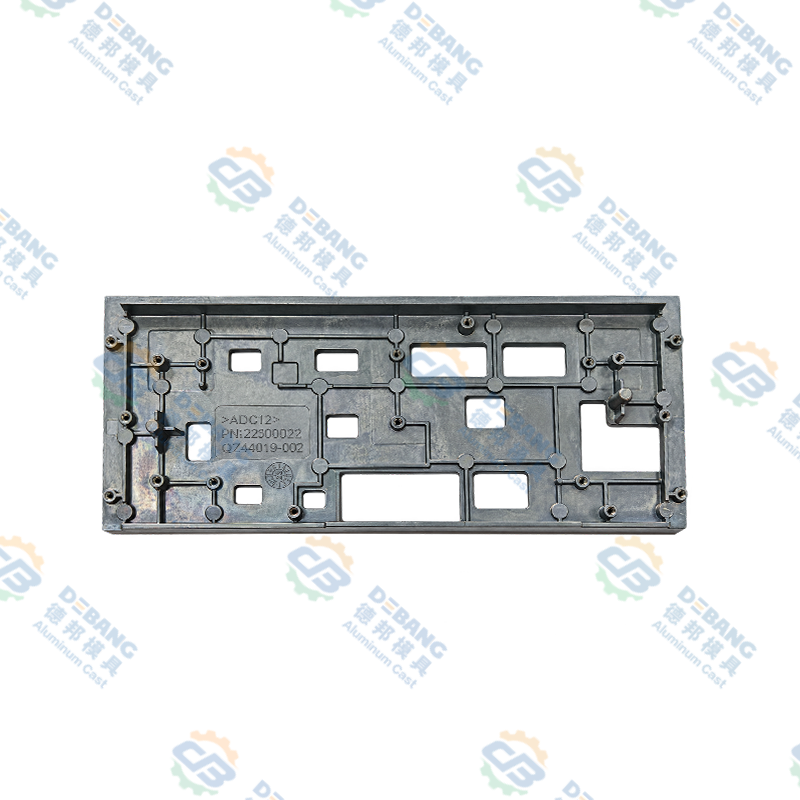
| Aluminijske legure, kao što su ADC12 i A380 | Oko 2,7 g po kubnom cm | Lagan, dobra otpornost na koroziju, dobar omjer čvrstoće i težine, visoka toplinska vodljivost | Automobilska kućišta, nosači motora, elektronička kućišta, hladnjaki |
| Legure cinka, kao što su Zamak 3 i Zamak 5 | Oko 6,6 g po kubnom cm | Izvrsna livljivost, vrlo niske tolerancije, visoka udarna čvrstoća, lako se ploči | Connectors, decorative hardware, small precision gears, plumbing fixtures |
| Legure magnezija, kao što je AZ91D | Oko 1,8 g po kubnom cm | Lightest structural die casting metal, good strength, excellent machinability | Nosači za unutrašnjost automobila, kućišta za prijenosna računala i kamere, kućišta električnih alata |
| Legure bakra i mesinga | Oko 8,5 g po kubnom cm | Čvrst, otporan na habanje, dobre električne vodljivosti, višeg tališta | Električni priključci, vodovodni ventili, brodska oprema |
Aluminijski dijelovi za tlačni lijev predstavljaju najveći udio u globalnoj proizvodnji tlačnog lijevanja jer uravnotežuju težinu, snagu i isplativu cijenu u svim industrijama. Dijelovi od lijevanog cinka pod pritiskom biraju se kada su potrebni vrlo fini detalji i niske tolerancije u manjim komponentama, budući da legure cinka lakše ulaze u tanke dijelove od aluminija.
Dijelovi od magnezija pod pritiskom sve su popularniji u industrijama u kojima je svaki gram bitan, budući da je magnezij otprilike 35 posto lakši od aluminija za usporedivu geometriju dijela. This makes it a common choice for handheld electronics, power tools, and certain automotive interior brackets. Legure na bazi bakra, iako su manje uobičajene od aluminija ili cinka, odabiru se kada je električna vodljivost ili otpornost na trošenje pod opterećenjem važnija od smanjenja težine, kao što su električni terminalni blokovi ili čahure za teške uvjete rada.
Kada uspoređuju opcije materijala, inženjeri obično važu četiri čimbenika zajedno, a ne zasebno: radnu temperaturu s kojom će se dio suočiti, mehaničko opterećenje koje mora podnijeti, metodu završne obrade planiranu nakon lijevanja i ciljnu jediničnu cijenu. Dio za tlačni lijev namijenjen za odjeljak motora mora tolerirati stalnu toplinu iznad 120 stupnjeva Celzijusa, što obično isključuje legure cinka nižeg stupnja i umjesto toga upućuje na aluminijsku leguru otpornu na toplinu. S druge strane, ukrasna kvaka na vratima može dati prednost glatkoj površini koja dobro prihvaća kromiranje, što daje prednost cinku u odnosu na aluminij.
Lijevanje pod pritiskom u odnosu na druge metode lijevanja metala
Dijelovi za tlačni lijev često se uspoređuju s lijevanjem u pijesak i lijevanjem po investiciji, budući da sva tri procesa oblikuju rastaljeni metal u konačni oblik. Pravi izbor uvelike ovisi o obujmu proizvodnje, potrebnoj preciznosti i veličini dijela. Tablica u nastavku sažima kako se ove tri metode razlikuju po faktorima koji su kupcima najvažniji.
| Faktor | Lijevanje pod pritiskom | Lijevanje u pijesak | Investicijski lijev |
|---|---|---|---|
| Tipična tolerancija | Plus ili minus 0,05 do 0,15 mm | Plus ili minus 0,5 do 1,5 mm | Plus ili minus 0,1 do 0,3 mm |
| Najprikladniji volumen | 1000 jedinica i više | 1 do nekoliko stotina jedinica | 50 do nekoliko tisuća jedinica |
| Površinska obrada | Glatko, gotovo mrežastog oblika | Grubo, potrebna strojna obrada | Glatki, fini detalji |
| Trošak alata | Visoko unaprijed, nisko po jedinici | Nisko unaprijed, više po jedinici | Umjereno unaprijed i po jedinici |
| Uobičajeni materijali | Aluminij, cink, magnezij | Željezo, čelik, bronca, aluminij | Čelik, nehrđajući čelik, superlegure |
Dijelovi za tlačni lijev jasno pobjeđuju kad god je proizvodna serija velika, a geometrija ima koristi od tankih, dosljednih stijenki. Lijevanje u pijesak ostaje bolje za vrlo velike dijelove ili jednokratne prototipove gdje izrada čelične matrice ne bi bila ekonomična. Lijevanje po investiciji obično se bira kada su dijelu potrebni i fini detalji i metal, poput nehrđajućeg čelika, koji nije praktičan za tlačno lijevanje pod visokim pritiskom.
Mogućnosti završne obrade za dijelove za tlačni lijev
Većina dijelova za tlačni lijev ostavlja matricu s već upotrebljivom površinom, ali mnoge primjene zahtijevaju dodatni završni korak za poboljšanje izgleda, otpornosti na koroziju ili učinkovitost trošenja. Donja tablica prikazuje metode završne obrade koje se najčešće primjenjuju na dijelove za tlačni lijev.
| Metoda dorade | Svrha | Tipične primjene |
|---|---|---|
| Sačmarenje | Uklanja površinske ostatke i stvara jednoličnu mat teksturu | Nosači i kućišta opće namjene |
| Premazivanje prahom | Dodaje postojan sloj u boji s dobrom otpornošću na koroziju | Vanjska oprema, kućišta uređaja |
| Kromiranje ili niklanje | Poboljšava izgled i dodaje čvrst sloj otporan na koroziju | Dekorativni okovi, sanitarna oprema |
| Anodizacija, samo aluminij | Gradi zaštitni oksidni sloj i omogućuje bojanje u boji | Potrošačka elektronika, arhitektonska oprema |
| CNC obrada | Postiže strože tolerancije na specifičnim spojnim površinama | Dijelovi motora, precizni sklopovi |
Odabir odgovarajuće završne obrade za dio za tlačni lijev nije čisto kozmetički. Premazivanje prahom i eloksiranje, na primjer, dodaju mjerljiv sloj zaštite od korozije koji može produžiti vijek trajanja vanjske komponente za nekoliko godina u usporedbi s nedovršenim dijelom izloženim istom okruženju.
Ključne prednosti dijelova za tlačni lijev
A
Velika brzina proizvodnje
Jedan stroj za tlačno lijevanje može proizvesti stotine dijelova na sat, što ovaj proces čini idealnim za narudžbe u desecima tisuća ili milijunima, posebno u usporedbi sa mnogo sporijim ciklusima lijevanja u pijesku ili CNC obrade.
B
Kompleksna geometrija u jednom kadru
Rebra, izbočine, navoji i tanke stijenke mogu se oblikovati izravno u kalupu, smanjujući ili eliminirajući potrebu za sekundarnim sastavljanjem više komponenti, što smanjuje i broj dijelova i rad na sastavljanju.
C
Excellent Dimensional Repeatability
Budući da se ista matrica od kaljenog čelika ponovno koristi za svaki hitac, varijacija od dijela do dijela ostaje iznimno niska tijekom dugih proizvodnih ciklusa, što je kritično za dijelove koji se moraju precizno uklopiti u veći sklop.
D
Lower Cost Per Unit at Volume
Iako je cijena alata veća unaprijed, cijena po dijelu značajno pada kako se obujam povećava, često postaje najjeftinija opcija nakon nekoliko tisuća jedinica i nastavlja se poboljšavati kako se obujam penje na stotine tisuća.
E
Jaka površinska obrada
Dijelovi obično zahtijevaju malo ili nimalo poliranja prije bojanja, galvaniziranja ili premazivanja, što skraćuje ukupni vremenski rok proizvodnje i smanjuje troškove rada povezane sa sekundarnom pripremom površine.
F
Material Efficiency
Višak metala iz klizača i preljevnih bunara može se ponovno rastaliti i ponovno upotrijebiti, održavajući relativno nisku količinu otpada u usporedbi sa subtraktivnim procesima kao što je CNC strojna obrada, gdje veliki udio početne zalihe završava kao otpadni komadići.
Uobičajene primjene i industrije za dijelove za tlačni lijev
Automobilska industrija
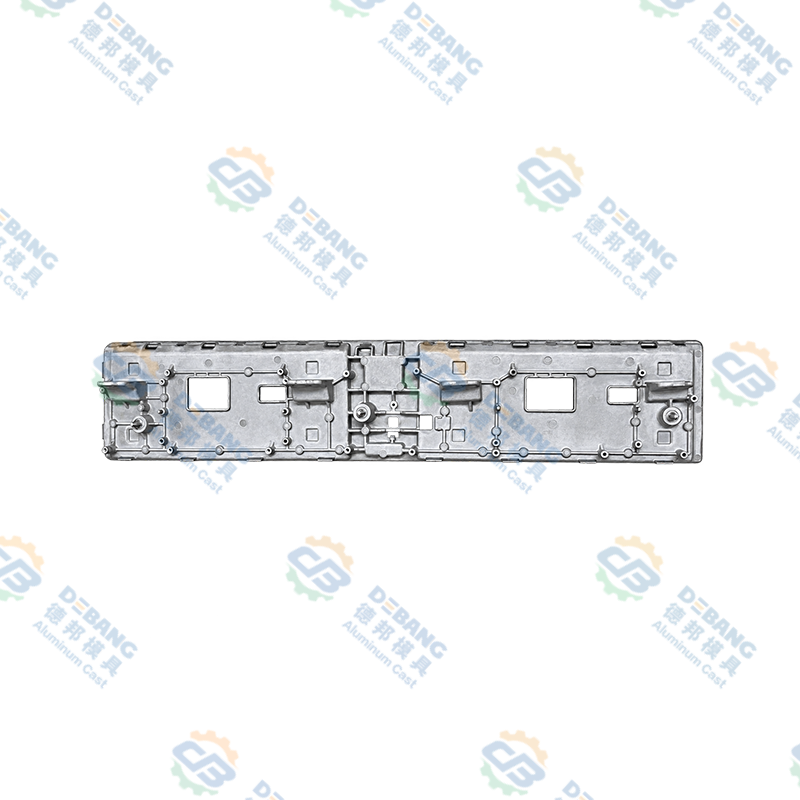
Blokovi motora, kućišta mjenjača, nosači i strukturne komponente, gdje aluminijski lijevani dijelovi pomažu smanjiti težinu vozila i poboljšati učinkovitost goriva. Many manufacturers now use large scale aluminum die casting parts to replace what used to be assemblies of dozens of stamped steel pieces, cutting both weight and assembly time.
Potrošačka elektronika
Laptop frames, camera bodies, and smartphone components rely on magnesium and aluminum die casting parts for a strong yet lightweight enclosure that can also help dissipate heat away from sensitive internal circuitry.
Industrial Equipment
Kućišta pumpi, poklopci mjenjača i kućišta motora koriste dijelove od tlačnog lijevanja jer mogu izdržati vibracije i umjerena toplinska opterećenja uz stroge tolerancije za poravnanje vratila i sjedišta ležajeva.
Rasvjetna tijela
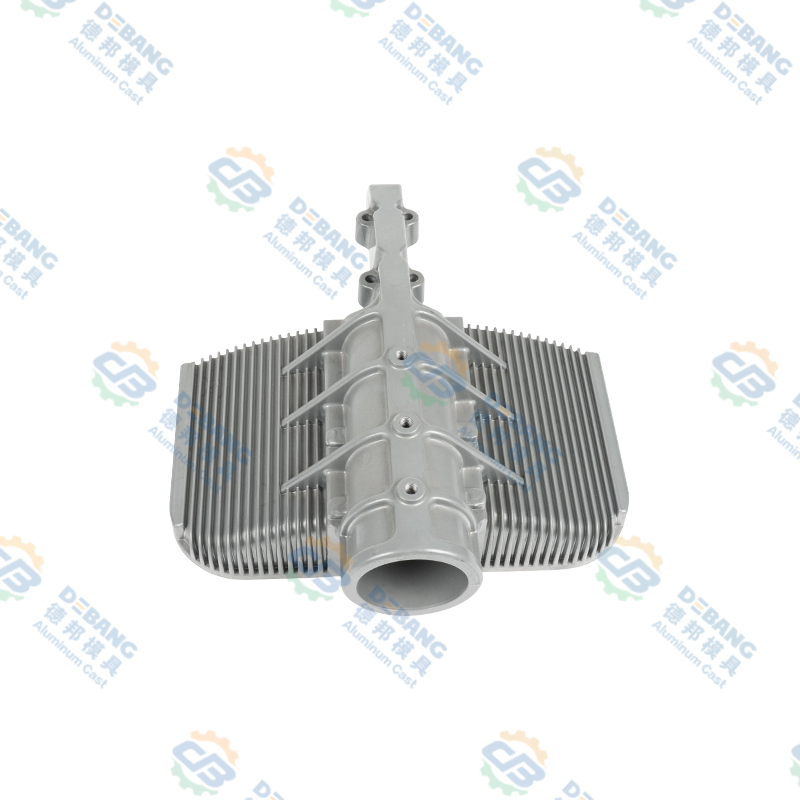
LED rashladni odvodi i kućišta rasvjete ovise o izvrsnoj toplinskoj vodljivosti dijelova od aluminijskih tlačnih lijeva za upravljanje disipacijom topline, što izravno produljuje radni vijek LED komponenti unutar.
Kućanski aparati
Ručke, nosači i unutarnji strukturni dijelovi u kuhinjskim i kućanskim aparatima često se proizvode lijevanjem cinka pod pritiskom, iskorištavajući prednosti finih površinskih detalja i kompatibilnosti s dekorativnim oplatama.
Okovi i brave
Kvake na vratima, kućišta brava i ukrasni okovi koriste dijelove od lijevanog cinka zbog finih detalja i jednostavnosti presvlake s kromiranim ili niklanim završecima, dajući proizvođačima širok raspon mogućnosti završne obrade od jednog osnovnog materijala.
Kontrola kvalitete i uobičajeni nedostaci u dijelovima za tlačni lijev
Čak i dobro dizajnirana matrica može proizvesti nedostatke ako procesni parametri nisu ispravno kontrolirani. Rano utvrđivanje temeljnog uzroka pomaže proizvođačima da održe stopu odbijanja dijelova za tlačni lijev ispod industrijskih referentnih vrijednosti, koje se obično ciljaju ispod 2 posto za zrele proizvodne linije. Većina nedostataka u dijelovima za tlačno lijevanje dolazi do jednog od tri izvora: neispravna temperatura metala, nedovoljan ili previsok tlak ubrizgavanja ili dizajn kalupa koji ne uzima u obzir kako metal zapravo teče i hladi se unutar šupljine.
| kvar | Tipičan uzrok | Uobičajeno rješenje |
|---|---|---|
| Poroznost | Zarobljeni zrak ili plin tijekom ubrizgavanja velikom brzinom ili skupljanje tijekom hlađenja | Optimizirajte dizajn vrata, smanjite brzinu ubrizgavanja u fazi punjenja ili primijenite vakuumski lijev pod pritiskom |
| Cold Shut | Rastaljeni metal se skrutne prije nego u potpunosti ispuni šupljinu matrice, često zbog niske temperature metala | Povećajte temperaturu metala ili matrice i poboljšajte postavljanje vrata za bolji protok |
| Flash | Višak metala izlazi kroz liniju razdvajanja matrice zbog nedovoljne sile stezanja | Povećajte silu stezanja ili poboljšajte održavanje i poravnanje matrice |
| Mjehurići na površini | Zarobljeni plin se širi blizu površine tijekom naknadne toplinske obrade ili presvlačenja | Smanjite unutarnju poroznost na izvoru i kontrolirajte brzinu hlađenja |
| Savijanje | Nejednake brzine hlađenja na različitim debljinama stijenki unutar istog dijela | Dizajnirajte ujednačeniju debljinu stijenke i prilagodite raspored kanala za hlađenje u kalupu |
Reputable manufacturers of die casting parts use in process checks such as X ray inspection, pressure testing, and coordinate measuring machine verification to catch these issues before parts are shipped to customers. Mnogi objekti također prate metriku iskorištenja prvog prolaza za svaku proizvodnu seriju, koja mjeri postotak dijelova za tlačni lijev koji prolaze inspekciju bez ikakve prerade, dajući i proizvođaču i kupcu jasan, trajni signal stabilnosti procesa.
Razmatranja održivosti za dijelove lijevane pod pritiskom
Održivost proizvodnje postala je sve važniji čimbenik pri nabavi dijelova za tlačni lijev, a proces ima nekoliko inherentnih prednosti u ovom području. Otpad aluminija, cinka i magnezija koji nastaje tijekom rezanja i iz sustava klizača može se pretopiti i vratiti u proizvodnju, pri čemu mnoga postrojenja interno recikliraju više od 90 posto otpadnog materijala iz procesa.
Potrošnja energije po dijelu
Budući da dijelovi za tlačno lijevanje zahtijevaju minimalnu sekundarnu strojnu obradu, ukupna energija potrošena po gotovom dijelu često je niža od procesa koji uklanjaju velike količine materijala.
Recyclable Base Metals
I aluminij i cink mogu se opetovano reciklirati bez značajnog gubitka mehaničkih svojstava, podržavajući upotrebu materijala zatvorene petlje u proizvodnim ciklusima.
Long Die Life
Jedna čelična matrica koja proizvodi stotine tisuća dijelova širi vlastiti utjelovljeni proizvodni otisak na vrlo velik broj gotovih komponenti.
Lightweighting Benefits
In transportation applications, the weight savings from aluminum and magnesium die casting parts translate into lower fuel or energy consumption over the life of the vehicle.
Design Guidelines for Die Casting Parts
Following proven design rules early in the development of a component can significantly reduce tooling revisions and improve the final quality of die casting parts. Engineers who apply these guidelines during the initial design phase, rather than after the first prototype fails, tend to see far fewer costly changes once the die has already been cut. Sljedeće smjernice naširoko koriste inženjeri dizajna.
- Keep wall thickness uniform. Težite dosljednim stijenkama između 1 mm i 3,5 mm za aluminij, budući da nagle promjene debljine dovode do savijanja i poroznosti jer se deblji dijelovi hlade sporije od onih tanjih u blizini.
- Add draft angles. Uključite kut propuha od najmanje 1 do 2 stupnja na okomitim površinama kako bi se dijelovi čisto oslobodili iz matrice bez oštećenja, a za dublje šupljine općenito je potreban veći kut propuha.
- Avoid sharp internal corners. Use a fillet radius of at least 0.5 mm to reduce stress concentration and improve metal flow during filling, since sharp corners are also more prone to cracking under load.
- Plan gate and runner locations early. Position gates so molten metal fills the thickest sections first, reducing the risk of cold shut and incomplete fill, and coordinate gate placement with the venting layout to let trapped air escape.
- Minimize undercuts. Udubljenja zahtijevaju dodatne klizne matrice ili podizače, koji povećavaju troškove alata i vrijeme izrade, pa dizajnirajte oko njih gdje je to moguće ili prihvatite dodatnu složenost alata samo kada je funkcionalno neophodno.
- Design ribs to save weight. Ribs at 50 to 60 percent of the adjoining wall thickness add strength without creating thick sections that slow cooling, allowing the part to stay lightweight while still resisting bending loads.
How to Choose a Die Casting Parts Supplier
01
Verify Equipment and Tonnage Range
Confirm the supplier operates machines with the tonnage range needed for your part size, since undersized equipment cannot maintain proper clamping pressure and may lead to flash or incomplete fill on larger die casting parts.
02
Review Quality Certifications
Potražite certifikate kao što su ISO 9001 i IATF 16949 ako su dijelovi za automobilsku upotrebu, jer oni ukazuju na zreo sustav upravljanja kvalitetom s dokumentiranim kontrolama procesa tijekom cijele proizvodnje.
03
Ask About In House Tooling
Suppliers who design and build their own dies in house can typically shorten lead times and resolve design issues faster than those outsourcing tooling, since changes do not need to be routed through a third party toolmaker.
04
Request Sample Parts and Reports
Pouzdan dobavljač trebao bi osigurati uzorke dijelova za tlačni lijev zajedno s izvješćima o pregledu dimenzija prije nego što se posveti punoj proizvodnji, dajući vam priliku da rano potvrdite prikladnost i funkcioniranje.
05
Evaluate Secondary Services
Check whether the supplier offers machining, plating, powder coating, or assembly in house, which can simplify your supply chain considerably and reduce the number of vendors you need to coordinate with.
06
Compare Communication and Lead Time
Brza, jasna komunikacija tijekom ponude često je snažan pokazatelj kako će dobavljač rješavati proizvodne probleme u daljnjoj liniji, stoga obratite pozornost na odziv čak i prije nego što se prva narudžba postavi.
Čimbenici troškova koji utječu na cijene dijelova za tlačni lijev
Konačna cijena dijelova za tlačni lijev ovisi o nekoliko čimbenika, od kojih svaki ima različitu težinu u ukupnoj ponudi. Grafikon u nastavku ilustrira relativni utjecaj uobičajenih pokretača troškova.
Kao opće pravilo, alat za dio za aluminijski tlačni lijev srednje složenosti može se kretati od oko 5000 do preko 40000 američkih dolara, dok jedinična cijena samog dijela može pasti između 0,50 i 10 američkih dolara, ovisno o veličini, leguri i zahtjevima završne obrade nakon što obujam proizvodnje bude dovoljno velik da se raspodijeli ulaganje u alat. Buyers evaluating quotes for die casting parts should ask suppliers to break down tooling cost separately from piece price, since this makes it much easier to compare quotes across vendors and to model total cost at different order volumes before committing to a production run.
Često postavljana pitanja o dijelovima za tlačni lijev
Koja je minimalna količina za narudžbu dijelova za tlačni lijev
Većina proizvođača preporučuje minimalnu narudžbu od oko 1000 do 5000 jedinica kako bi se opravdalo prethodno ulaganje u alate, iako neki dobavljači prihvaćaju manje serije prototipa koristeći jeftine prototipove alata.
Koliko vremena je potrebno za proizvodnju nove matrice za lijevanje dijelova
Tooling lead time typically ranges from 4 to 8 weeks for a moderately complex die, depending on part size, number of cavities, and whether slides or lifters are required.
Can die casting parts be recycled
Da, otpad od aluminija, cinka i magnezija koji nastaje tijekom rezanja može se pretopiti i ponovno upotrijebiti u budućim proizvodnim serijama, čineći lijevanje pod pritiskom relativno resursno učinkovitim procesom.
Koja je razlika između dijelova lijevanih pod pritiskom i CNC strojno obrađenih dijelova
Dijelovi za tlačni lijev are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Koja je legura najbolja za lagane dijelove za tlačni lijev
Magnesium alloys offer the lowest density among common die casting metals, making them the preferred choice when weight reduction is the top priority, such as in laptop or camera housings.
Trebaju li dijelovi za tlačni lijev naknadno obraditi prije nego što se mogu koristiti
Ovisi o primjeni. Mnogi dijelovi lijevani pod pritiskom mogu se koristiti kao lijevani nakon obrezivanja, dok je za druge potrebna strojna obrada na kritičnim spojnim površinama, oplata za otpornost na koroziju ili premazivanje prahom za izgled i dodatnu zaštitu.
Koliki je tipični vijek trajanja kalupa za tlačni lijev
Dobro održavana čelična matrica koja se koristi za lijevanje aluminija pod pritiskom obično može proizvesti između 100 000 i 500 000 dijelova prije nego što je potrebna velika obnova, dok matrice koje se koriste za lijevanje cinka pod pritiskom često mogu premašiti 1 milijun ciklusa budući da je cink manje abrazivan za alatni čelik.
Mogu li se zavarivati dijelovi lijevani pod pritiskom
Standardne dijelove od tlačno lijevanog aluminija i cinka može biti teško zavariti konvencionalno jer zarobljena unutarnja plinska poroznost može uzrokovati nedostatke u području zavarivanja, pa se umjesto toga često koriste mehaničko pričvršćivanje, lijepljenje ili specijalizirane tehnike zavarivanja.
Is die casting suitable for prototypes as well as mass production
Kompletan proizvodni alat općenito je rezerviran za veće količine, ali mnogi dobavljači nude jeftine prototipne matrice ili mekane alate s jednom šupljinom koji inženjerima omogućuju provjeru valjanosti dizajna dijelova za tlačno lijevanje prije nego što se posvete konačnoj očvrsloj proizvodnoj matrici, skraćujući cjelokupni put od koncepta do pune proizvodnje.
Završne misli o dijelovima za tlačni lijev
Die casting parts remain one of the most efficient ways to manufacture precise, repeatable metal components at scale. Razumijevanjem faza procesa, odabirom prave legure za vašu primjenu, slijedeći smjernice dobrog dizajna i partnerstvom s kvalificiranim dobavljačem, proizvođači mogu postići visoku kvalitetu dijelova dok zadržavaju niske jedinične troškove u velikim količinama proizvodnje.
Bilo da dizajnirate automobilske nosače, elektronička kućišta ili industrijska kućišta, dijelovi za tlačni lijev nude dokazani put od koncepta do gotovog proizvoda. Kombinaciju brzine, ponovljivosti i slobode dizajna teško je usporediti s bilo kojim drugim procesom oblikovanja metala nakon što obujam proizvodnje opravda ulaganje u alate, što je upravo razlog zašto se dijelovi za tlačni lijev i dalje specificiraju u tako širokom rasponu industrija iz godine u godinu.
Najnovije vijesti
Saznajte više o vijestima iz industrije
-
19
Oct
 Aluminij pod pritiskom za automobile: Praktični vodič za legure, dijelove i kvalitetuAluminijski lijev pod pritiskom jedan je od tihih radnih konja modernog automobila. Pogledajte iza prednjeg svjetla ili ispod haube i vidjet ćete dijelove od lijevanog aluminija koji obavljaju n...
-
16
Nov
Magnezij naspram aluminija pod pritiskom: Praktični vodič za dizajnerske timovePitajte deset inženjera što razlikuje magnezij od aluminija i obično ćete dobiti deset varijacija iste tri riječi: težina, cijena, korozija. Sva tri su bitna, ali nitko od njih ne odlučuje sam o... -
28
Sep
Zamak 3 legura cinka: svojstva, primjene tlačnog lijevanja i vodič za odabir za proizvođače originalne opremeKada metalni dio zahtijeva složenu geometriju, uske tolerancije i dobru završnu obradu površine po razumnoj cijeni, Zamak 3 je često onaj kojem se inženjeri materijala prvi obraćaju. Taj se zakl... -
26
Oct
Lijevanje motora: objašnjenje materijala, procesa i lijevanja pod pritiskom za proizvođače originalne opremePitajte deset ljudi što znači lijevanje motora i dobit ćete deset različitih slika. Vidi se lonac rastaljenog željeza kako se prevrće u pješčani kalup. Druga slika robotske ruke koja prska sreds...
Bilo da ste kupac ili razvojni partner, predani smo pružanju pouzdanog rješenja.
VEZE PROIZVODA
- Proizvodi od aluminijskih legura
- Proizvodi za tlačni lijev od legura cinka
- Proizvodi za tlačni lijev od legure magnezija
Mobilni
Služba za korisnike
PONUDITE SE
KONTAKTIRAJTE NAS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Kina
Autorska prava © Zhejiang Debang Intelligent Technology Co., Ltd. Sva prava pridržana.
 Proizvođači OEM/ODM tlačnog lijeva