

Lijevanje motora: objašnjenje materijala, procesa i lijevanja pod pritiskom za proizvođače originalne opreme
 2026.10.26
 Vijesti iz industrije
Pitajte deset ljudi što znači lijevanje motora i dobit ćete deset različitih slika. Vidi se lonac rastaljenog željeza kako se prevrće u pješčani kalup. Druga slika robotske ruke koja prska sredstvo za odvajanje u poliranu čeličnu matricu. Trećina misli samo na gotov blok motora koji stoji na paleti, strojno obrađen i spreman za pokretnu traku.
Sve tri slike su točne, jer je izbacivanje motora jednokratna operacija i dug lanac odluka. Koji proces? Koja legura? Kolike debljine trebaju biti zidovi? Koliko dodatka za strojnu obradu ostavljate? Tko je vlasnik alata i tko je odgovoran kada se serija vrati s poroznošću ispod površine brtve? Odgovorite dobro na ta pitanja i dobit ćete laganu, čvrstu komponentu bez curenja koja se strojno čisti i preživljava desetljeće ciklusa zagrijavanja. Odgovorite im loše i provest ćete sljedećih šest mjeseci jureći za cijenama otpada.
Ovaj je vodič napisan za inženjere, kupce i voditelje proizvoda koji žele praktičan pogled na temu, a ne udžbenik. Gradimo alate za lijevanje pod pritiskom i proizvodimo aluminijske i cinčane odljevke u Ningbou, u Kini, i to radimo od 1991., tako da bilješke u nastavku dolaze iz radionice koliko i iz knjižnice.
Što livenje motora zapravo znači
Lijevanje je proces oblikovanja. Rastaljeni metal se izlijeva ili ubrizgava u šupljinu čiji je oblik negativ dijela koji želite. Kada se metal zamrzne, ostaje vam gotovo neto oblik: blizu konačne veličine, ali ne konačne. Strojnom obradom zatim se uklanja tanki sloj s površina koje trebaju uske tolerancije, finu završnu obradu ili pouzdanu brtvenu površinu.
Zašto jednostavno ne izrežete cijeli dio iz čvrste gredice? Jer motor je pun geometrije koju nijedna glodalica ne može dosegnuti. Plašti rashladne tekućine obavijaju cilindre, kanali za ulje vijugaju kroz blok, a rebra se nalaze na unutarnjoj strani poklopaca gdje alat ne može proći. Lijevanje proizvodi te značajke u jednom udarcu, koristeći metal koji je već blizu konačnog metalurškog stanja. Također troši daleko manje materijala i mjeri se na količine koje strojna obrada nikada ne bi mogla.
Općenito govoreći, postoje dvije obitelji lijevanja. U procesima kalupa za potrošne kalupe, kalup se uništava kako bi se oslobodio dio, a lijevanje u pijesak, izgubljena pjena i livenje po ulošku rade na ovaj način. U procesima trajnih kalupa uvijek se iznova koristi isti alat od čelika ili grafita, a ovoj skupini pripadaju visokotlačni lijev, niskotlačni lijev i gravitacijski lijev.
Jedno pojašnjenje štedi mnogo zabune na sastancima. Lijevanje motora u strogom smislu znači lijevanje bloka, glave cilindra i glavnih konstrukcijskih dijelova samog motora. U opskrbnom lancu fraza također pokriva odljevke koji okružuju motor: poklopce razvodnog mehanizma, kućišta motora, uljne posude, posude mjenjača, nosače, hladnjake i kućišta kvačila. Oba značenja su važna i oba obično potječu od iste vrste dobavljača.
Praktično pravilo: veliki, šuplji dio proizveden u desecima tisuća obično se lijeva u pijesku ili pod niskim pritiskom. Mali dio tankih stijenki proizveden u stotinama tisuća gotovo je uvijek lijevan pod visokim pritiskom.
Glavni procesi koji se koriste za komponente motora
Većina odljevaka motora dolazi sa šest ruta. Razlikuju se po cijeni alata, vremenu ciklusa, dostižnoj debljini stijenke, površinskoj obradi i unutarnjoj čvrstoći metala. Odabir između njih stvar je usklađivanja dijela s glasnoćom, a ne odabira favorita.
| Proces | Tipični dijelovi motora | Uobičajene legure | Trošak alata | Najbolje odgovara |
|---|---|---|---|---|
| Lijevanje u pijesak | Blokovi, glave cilindra, ispušne grane | Sivi liv, nodularni liv, aluminij | Niska do srednja | Veliki dijelovi, mali do srednji volumen |
| Lijevanje pod visokim pritiskom | Kućišta motora, poklopci, korita, nosači, hladnjaci | Aluminij ADC12 i A380, cink, magnezij | visoko | visoko volume, thin walls, tight tolerances |
| Lijevanje pod niskim pritiskom | Glave cilindra, konstrukcijska kućišta | Aluminij A356 | Srednje do visoko | Gušći odljevci, umjerenog volumena |
| Gravitacijski tlačni lijev | Klipovi, kućišta pumpi, poklopci | Aluminij i hipereutektičke legure | srednje | Gusti dijelovi, umjeren volumen |
| Izgubljeni odljevak pjene | Složeni blokovi s unutarnjim prolazima | Aluminij, željezo | srednje | Zamršena geometrija, srednji volumen |
| Investicijski lijev | Turbo komponente, mali precizni dijelovi | Nehrđajući čelik, superlegure | visoko | Precizne i visokotemperaturne legure |
Krenite od dijela, a ne od procesa. Tlačni lijev ne može ekonomično ispuniti blok od 40 kilograma, a ljevaonica pijeska ne može izdržati debljinu stjenke koju zahtijeva moderan dizajn poklopca. Iskreni odgovor na to koji je postupak najbolji obično ovisi o tri broja: godišnjem volumenu, najvećoj razlici debljine stjenke i najnižoj toleranciji koja zapravo utječe na funkciju.
Također je vrijedno zapamtiti da je izbor procesa zaključan na početku. Nakon što matrica postoji, promjena legure ili debljine stijenke znači rezanje novog čelika. Zato je pregled dizajna važniji od gotovo bilo čega drugog u ovoj industriji.
Odabir legure: željezo, aluminij, magnezij i cink
Legura često više odlučuje o gotovom dijelu nego proces. Postavlja težinu, toplinsko širenje, korozijsko ponašanje i trošak strojne obrade. U radu motora dominiraju četiri obitelji.
| Obitelj legure | Tipična uporaba motora | Zašto je odabran | Što gledati |
|---|---|---|---|
| Sivi lijev | Blokovi motora, košuljice cilindra | Izvrsno prigušivanje, otpornost na habanje, niska cijena | Teška, ograničena sposobnost tankog zida |
| Nodularni lijev | Radilice, neki blokovi, nosači | visokoer strength and ductility | Više skupljanja, potrebno je pažljivo hranjenje |
| Aluminij A356 and A360 | Glave cilindra, konstrukcijska kućišta | Dobra livljivost i toplinska obrada | Potrebni su umetci ili obloge na habajućim površinama |
| Aluminij ADC12 i A380 | Kućišta motora, poklopci, posude, hladnjaci | Dobro teče u kalupima, tanke stijenke, dobra završna obrada | Kontrola poroznosti je kritična |
| Magnezij AZ91 i AM60 | Poklopci, nosači, lagana kućišta | Vrlo lagan, dobro prigušivanje | Zaštita od korozije i rukovanje talinom |
| Cink ZAMAK 3 i 5 | Mali nosači, kućišta senzora, dijelovi brisača | Dimenzijska stabilnost, izvrsne tanke stijenke | Ograničenja težine, neprikladno za vruća područja |
Aluminij je preuzeo većinu novih kućišta motora i pogona jer uklanja težinu točno s mjesta gdje težina najviše boli. Željezo još uvijek pobjeđuje tamo gdje su krutost, prigušenje i cijena po kilogramu važniji od mase. Cink je poseban materijal: lijepo se lije, drži vrlo tanke stijenke i brzo se obrađuje, ali je težak i gubi čvrstoću na povišenim temperaturama.
Praktična lekcija je da isti dio često postoji u dvije legure. Hladnjak rasvjete, na primjer, može se proizvesti od aluminija za vozila visokih performansi i od cinka za kompaktna, s identičnom geometrijom ugradnje i različitim toplinskim ponašanjem. Određivanje legure je odluka sustava, a ne odluka o kupnji.
Lijevanje komponente motora korak po korak
Kućište motora lijevano pod pritiskom putuje predvidljivim slijedom. Sekvenca izgleda jednostavno na dijagramu toka, ali svaki korak nosi varijable koje odlučuju hoće li se gotovi dio prodati ili rashodovati.
- Pregled dizajna i DFM. Geometrija dijela, linija razdvajanja, kutovi gaza, položaji vrata i raspored izbacivača pregledavaju se zajedno. Većina problema s lijevanjem nastaje u ovoj fazi, mnogo prije nego što se čelik reže.
- Proizvodnja alata. Matrica ili uzorak se strojno obrađuje, toplinski obrađuje i postavlja. Alati za tlačno lijevanje obično su izrađeni od čelika H13, s kaljenim umetcima u područjima visokog trošenja oko vrata i jezgri.
- Proba i uzorkovanje. Alat se pokreće, mjere se prvi dijelovi i uspostavlja se prozor procesa: tlak sačme, temperatura matrice, vrijeme ciklusa, razina vakuuma gdje je primjenjivo.
- Taljenje i obrada taline. Legura se rastali, otplinjuje i zrna se rafiniraju. Sadržaj vodika i razina željeza se prate, jer oboje pokreću poroznost i oboje je nevidljivo u gotovom dijelu.
- Ispunjavanje šupljine. U tlačnom lijevanju, čahura gura metal kroz vodilice i vrata u šupljinu u milisekundama. Uzorak punjenja odlučuje gdje će zarobljeni zrak završiti, a to odlučuje gdje će dio iscuriti.
- Stvrdnjavanje i izbacivanje. Odljevak se smrzava u sekundi. Igle za izbacivanje ga guraju, a toplinska kontrola matrice drži pod kontrolom iskrivljenje i vruća mjesta.
- Skidanje ivica. Rubovi, preljevi i bljesak se uklanjaju, a zatim vibraciona završna obrada, preša za prevrtanje ili obrezivanje čiste rubove.
- Strojna obrada. CNC operacije dodaju provrte, navoje, brtvene površine i rupe za montažu s tolerancijama koje nijedna lijevana površina ne može sama izdržati.
- Površinska obrada. Pjeskarenje, eloksiranje, premazivanje prahom, e-prevlačenje ili pretvorba kromatom štite dio i daju dosljedan izgled u cijeloj seriji.
- Pregled i pakiranje. Izvješća o dimenzijama, testovi curenja, rendgenske slike i potvrde o materijalu putuju s pošiljkom, tako da kupac može pratiti svaku seriju natrag do toplinskog broja.
Dva od tih koraka zaslužuju dodatnu pozornost. Obrada taljenjem je nevidljiva, ali odlučujuća, jer će slabo otplinjena talina proizvesti dijelove koji prolaze vizualni pregled i padaju na testu tlaka. Strojna obrada je mjesto gdje dobar odljev stječe svoju reputaciju, budući da se odljevak s unutarnjom poroznošću često otvara tek kada se u njega izreže provrt.
Koji su dijelovi motora zapravo lijevani?
Unutar modernog motora, popis glumaca je duži nego što većina ljudi očekuje. Uključuje blok, glavu cilindra, korita ulja, poklopce ventila, poklopce razvodnika, usisne razvodnike, ispušne razvodnike, kućišta turbina, kućišta pumpi za vodu, kućišta termostata, nosače motora i dugi rep malih nosača.
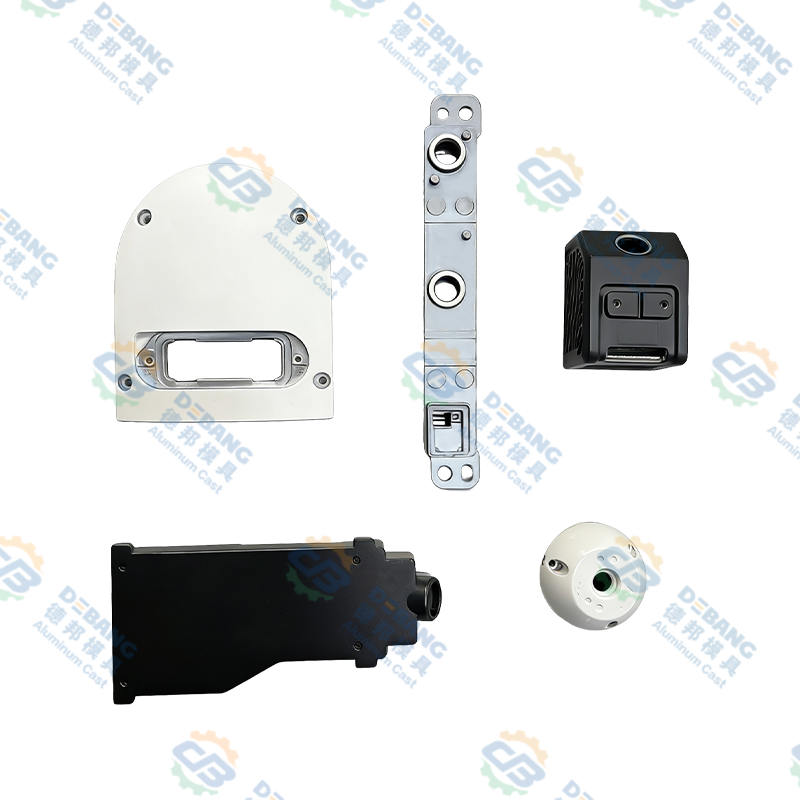
Izvan jezgre izgaranja, najčešći lijevani dio je samo kućište motora, koje se ponekad naziva i poklopcem razvodnog mehanizma, prednjim poklopcem ili kućištem dodatne opreme. Tankih je stijenki, ima utor za brtvljenje, podupire izbočine zavrtnja i često uključuje provrte za ležajeve za osovine. Mora biti ravna, dimenzionalno stabilna i potpuno bez poroznosti kroz stijenke, jer odvaja ulje s jedne strane od zraka s druge strane.
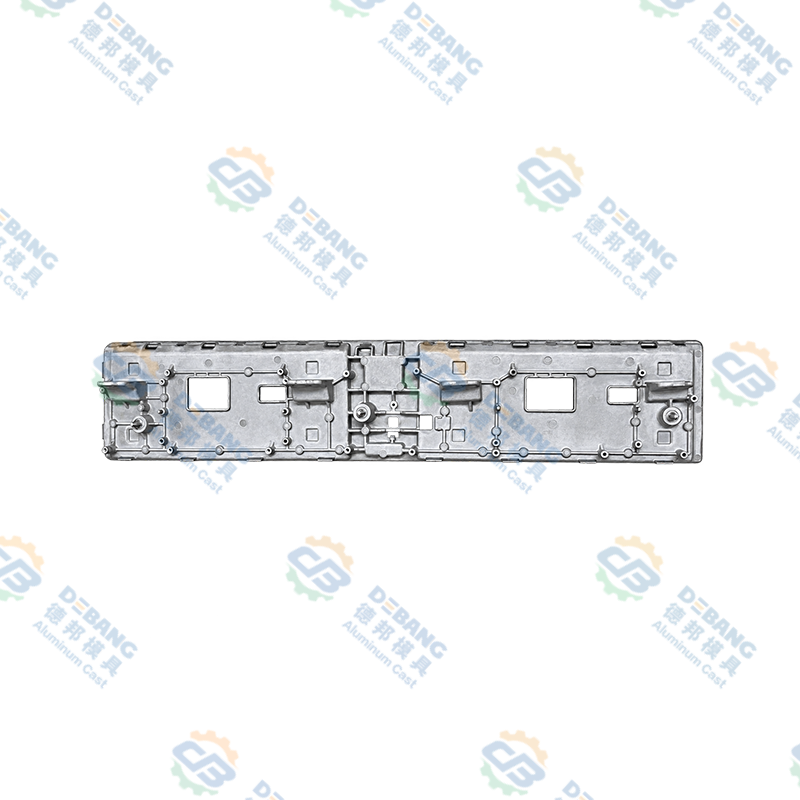
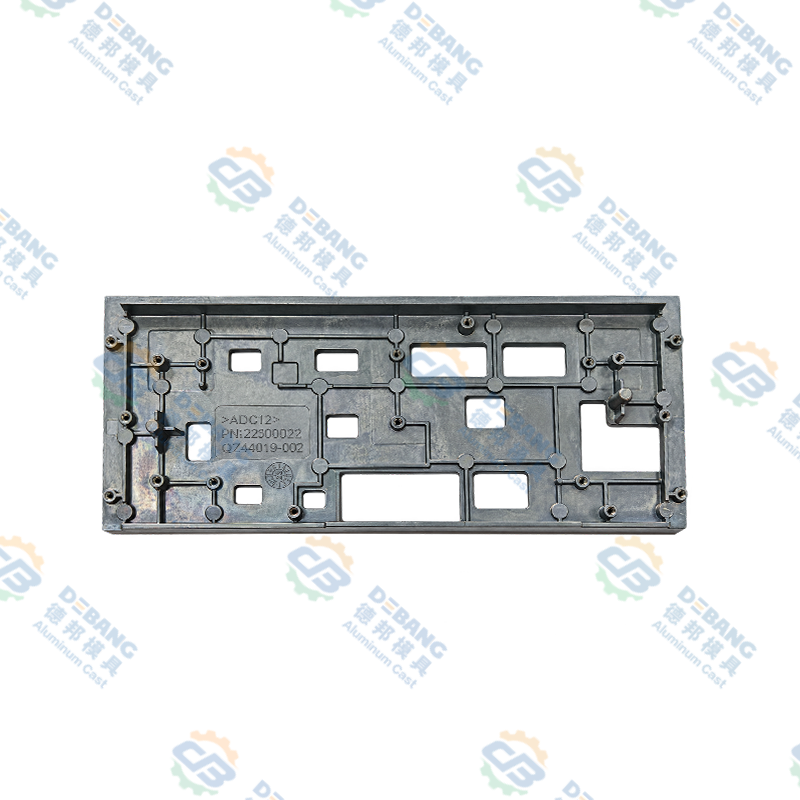
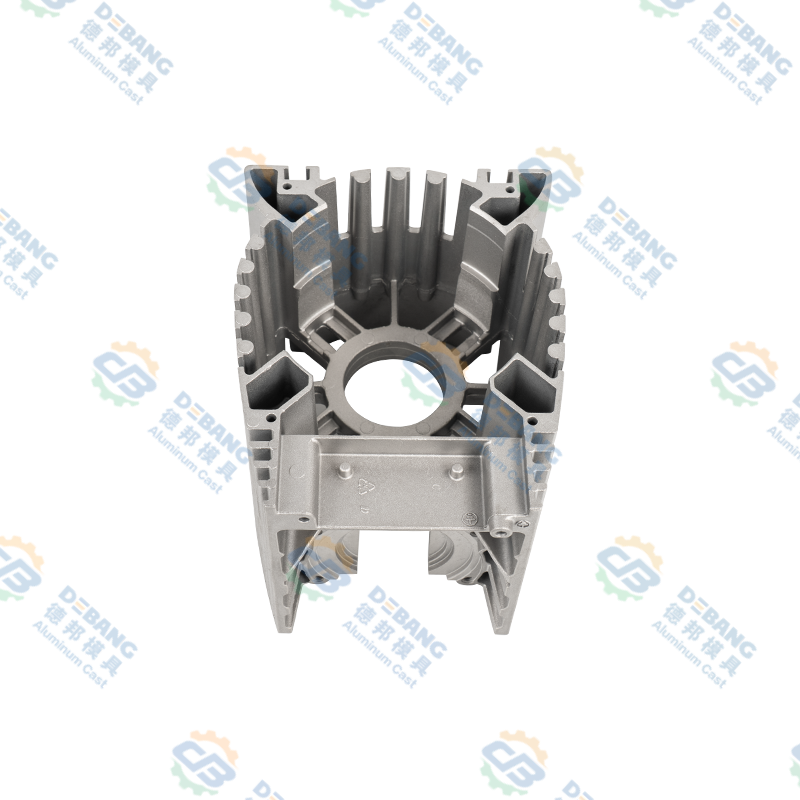 Kućište motora i upravljačko kućište od lijevanog aluminija Aluminijsko tlačno lijevano kućište motora ili kućište automobilskog upravljača s rebrima za raspršivanje topline i integriranom konstrukcijom, prikladno za brtvljenje tankih stijenki i strukturnu krutost. Pogledajte proizvod →
Dijelovi poput ovog nagrađuju dobavljača koji kontrolira cijeli lanac. Ako je alat izrezan na jednom mjestu, odljevak izliven na drugom, a strojna obrada povjerena trećem, nitko ne posjeduje debljinu stijenke koja je uzrokovala curenje. Jedan dobavljač uklanja tu prazninu, od dizajna kalupa do gotovog, strojno obrađenog lijevanja.
Odljevci oko motora: mjenjač, kvačilo i toplinski dijelovi
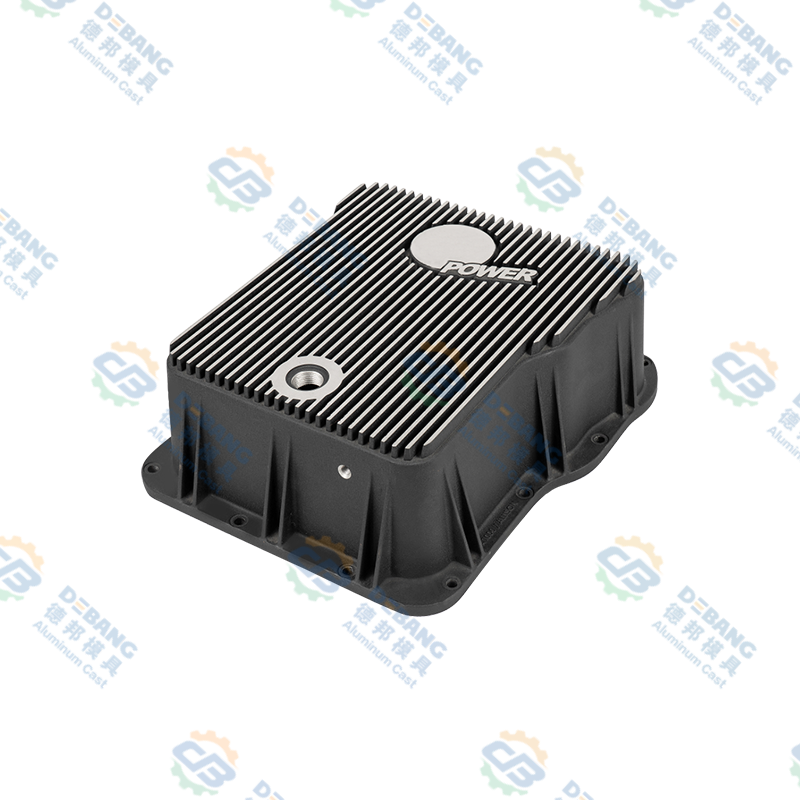
Motor ne radi sam, kao ni njegovi odljevci. Posude za ulje mjenjača nalaze se na dnu pogonskog sklopa, skupljaju tekućinu i služe kao strukturni poklopac. Obično su veliki, ravni i rebrasti, s čepom za odvod i brtvenom prirubnicom koja mora ostati ravna nakon godina termičkog ciklusa.
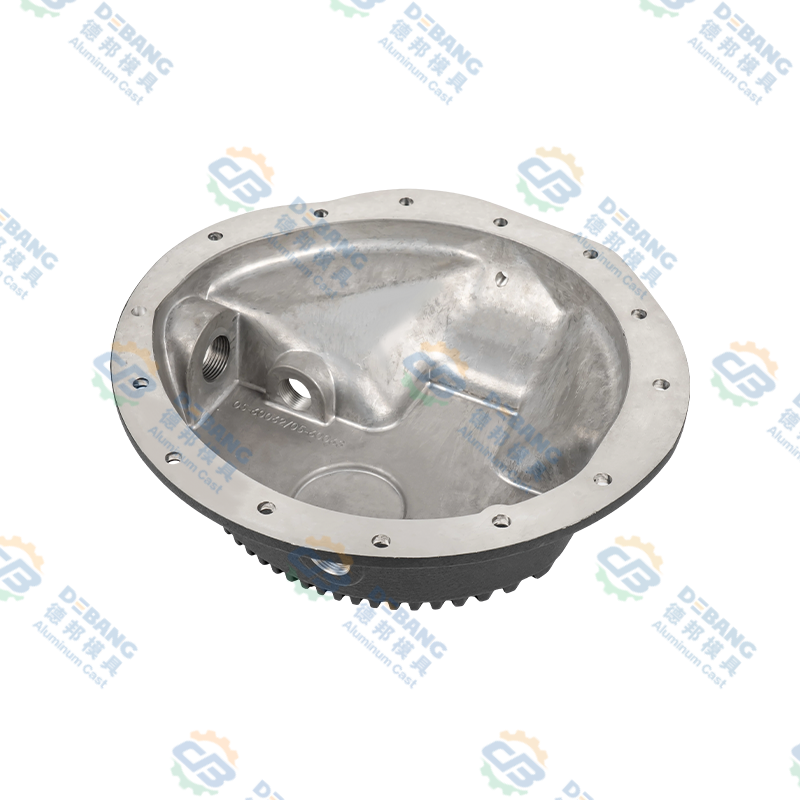 Aluminijske posude za prijenos pod pritiskom za pogonske sklopove automobila Ova aluminijska tlačno lijevana posuda za prijenos naglašava završni sloj otporan na koroziju i brtvljenje koje ne propušta za ulogu prikupljanja tekućine pogonskog sklopa ispod vozila. Pogledajte proizvod →
Komponente kvačila drugačiji su izazov. Dijelovi kvačila sa silikonskim uljem za teška vozila rade pod stalnim opterećenjem i temperaturom, tako da su točnost dimenzija i unutarnja ispravnost važniji od izgleda. Debljina stijenke mora biti dovoljno ujednačena da se izbjegnu vruća mjesta, a zaliha za strojnu obradu mora biti dovoljno predvidljiva da se gotovi dio uravnoteži.
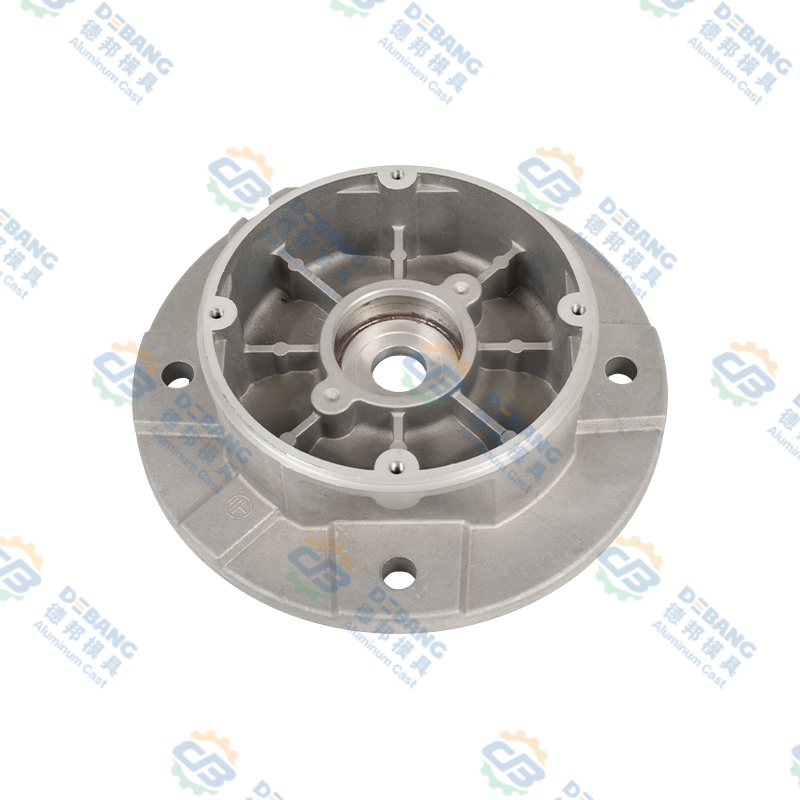 Komponente kvačila od silikonskog ulja pod pritiskom od aluminija Izdržljive komponente kvačila od aluminijskog tlačno lijevanog silikonskog ulja za ventilatore za hlađenje motora, podešavanje brzine ventilatora s temperaturom za podršku hlađenju i uštedi goriva. Pogledajte proizvod →
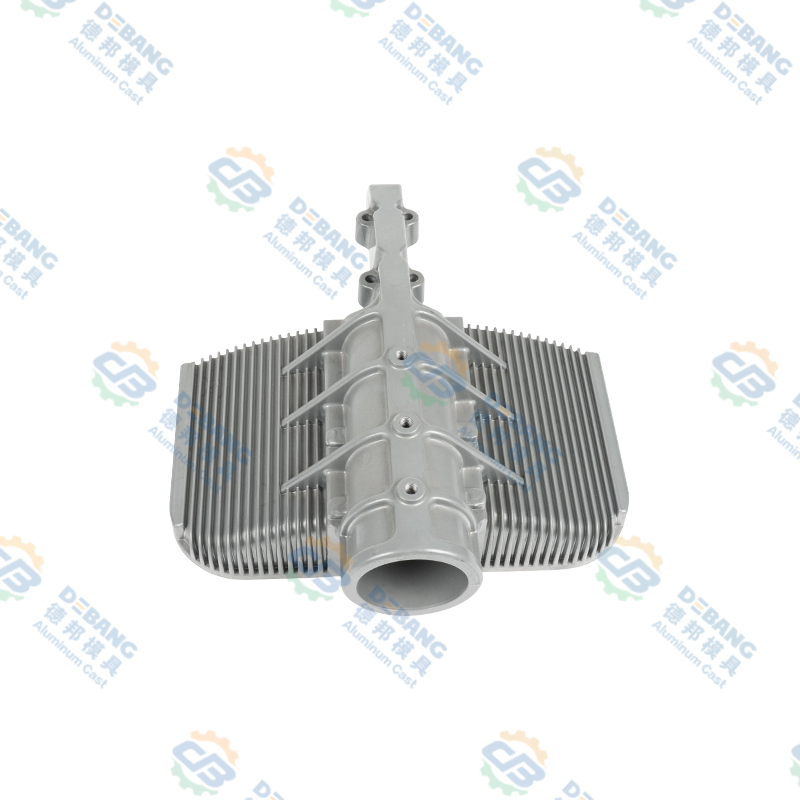
Toplinski dijelovi upotpunjuju sliku. S prelaskom na električne i hibridne pogonske sklopove, odljevci su migrirali s bloka motora na kućište baterije, kućište pretvarača, kućište motora i hladnjak rasvjete. Metal je često isti, debljina stijenke je često tanja, a zahtjevi za brtvljenje obično su stroži. Dobavljači koji već razumiju kućišta motora imaju tendenciju da se brzo prilagode ovim dijelovima, jer je temeljna disciplina identična.
Pravila dizajna koja održavaju zvuk motora
Dobri odljevci su dizajnirani, a ne provjereni da li postoje. Sljedeća pravila vrijede za gotovo svaki lijev vezan uz motor, bez obzira na postupak.
- Održavajte debljinu stijenke što je moguće ujednačenijom. Debeli dijelovi se polako hlade i izvlače metal iz tankih susjeda, stvarajući praznine zbog skupljanja.
- U unutarnjim kutovima upotrijebite izdašne zaobljene kutove. Oštri kutovi koncentriraju naprezanje i ograničavaju protok metala.
- Dodajte propuh na svaku okomitu površinu. Bez njega, dio se vuče na izbacivanje i površina se trga.
- Dizajnirajte rebra umjesto debelih ispupčenja. Krutost dolazi od geometrije, a ne od mase.
- Dodatak za strojnu obradu postavite samo tamo gdje će se strojna obrada stvarno dogoditi. Dodatna zaliha na lijevanoj površini je izgubljeni metal i dodatno vrijeme ciklusa.
- Rano razmislite o mjestima izbacivača. Zatik koji padne na brtvenu površinu je curenje koje čeka da se dogodi.
- Neka bušene rupe budu jednostavne i u skladu sa smjerom otvaranja matrice. Bočne jezgre povećavaju troškove i održavanje.
- Navedite tolerancije koje odgovaraju procesu. Preuske tolerancije na lijevanoj površini povećavaju troškove alata i stopu otpada bez poboljšanja funkcije.
Pri poštivanju ovih pravila odljevak u obradni centar stiže u predvidljivom stanju, a cijeli program radi brže. Kada ih se zanemaruje, prvo testiranje postaje skupo pregovaranje.
Uobičajeni nedostaci i kako ih spriječiti
Svaka ljevaonica vodi mentalni popis nedostataka, jer svaki ima svoj potpis i uzrok. Ovih šest se najčešće pojavljuje u odljevcima motora.
Poroznost plina
Okrugle unutarnje šupljine uzrokovane zarobljenim zrakom ili otopljenim vodikom. Spriječeno boljim odzračivanjem, vakuumskom pomoći i pravilnim otplinjavanjem taline.
Poroznost skupljanja
Nepravilne šupljine u debelim dijelovima koje se smrzavaju. Spriječeno ravnomjernom debljinom stijenke, boljim punjenjem i kontroliranom temperaturom kalupa.
Hladno zatvara
Dvije metalne fronte spajaju se bez spajanja, ostavljajući vidljiv šav i slab spoj. Spriječeno višom temperaturom kalupa i bržim punjenjem.
Bljesak
Metal bježi duž linije razdvajanja. Sprječava se održavanjem matrice, ispravnom silom stezanja i kontroliranim pritiskom mlaznice.
Iskrivljenost
Iskrivljenje nakon izbacivanja zbog neravnomjernog hlađenja. Spriječeno uravnoteženim krugovima hlađenja i ispravnim vremenom izbacivanja.
Lemljenje
Aluminij se lijepi za površinu matrice, ostavljajući grubu mrlju. Spriječeno premazom kalupa, kontrolom temperature i odgovarajućom kemijom legure.
Uzorak je dosljedan: gotovo svaki defekt proizlazi iz temperature, uzorka ispune ili kvalitete metala. Zato je nadzor procesa vredniji od završne inspekcije. Dio koji je odbačen nakon strojne obrade već je potrošio rad, energiju i vijek trajanja alata.
Kontrola kvalitete prilikom lijevanja dijelova motora
Planiranje kvalitete za odljevke motora počinje s funkcijom dijela. Poklopac koji drži ulje treba nepropusnost pod pritiskom. Nosaču je potrebna ponovljivost dimenzija. Hladnjak treba cjelovitost stijenke kako bi toplina zapravo mogla putovati kroz metal.
U praksi tipični plan kontrole kombinira nekoliko slojeva. Provjere spektrometra potvrđuju kemijski sastav legure prije upotrebe taline. Praćenje tijekom procesa bilježi profile sačme i temperature kalupa. Dimenzijska inspekcija koristi čeljusti, mjerače i koordinatne mjerne strojeve za kritične značajke. Nedestruktivnim metodama kao što su X-zrake i testiranje tlaka ili curenja traže se unutarnje praznine koje vizualni pregled ne može pronaći. Konačno, destruktivne provjere na dijelovima uzoraka otkrivaju mikrostrukturu, tvrdoću i stvarne razine poroznosti.
Dokumentacija je važna koliko i testiranje. Dobavljač odljevaka trebao bi biti u mogućnosti pokazati kupcu zapisnik inspekcije za određenu seriju, usklađen s brojem zagrijavanja i strojem. Ta sljedivost je ono što pošiljku pretvara u pouzdan odnos opskrbe i to je razlog zašto tretiramo vlastitu inspekcijsku evidenciju kao proizvod sam po sebi. Više o tome kako tome pristupamo možete pročitati na našem kvalitetna stranica .
Trošak, alat i vrijeme isporuke
Kupci često traže jedan broj po dijelu, ali cijena odljevka je zbroj nekoliko vrlo različitih troškova. Grafikon ispod pokazuje otprilike kako se ukupni trošak programa komponente motora od aluminijskog tlačnog lijeva obično dijeli.
Slijede dva zaključka. Prvo, dominiraju materijal i alat, tako da mala promjena u debljini stijenke može pomaknuti jediničnu cijenu više nego dugo pregovaranje oko cijena rada. Drugo, kvalitetna potrošnja nije prevelika. To je najjeftinije osiguranje od jamstvenog zahtjeva za pokriće koje curi.
Vrijeme isporuke slijedi sličnu logiku. Alati obično traju nekoliko tjedana od zamrzavanja dizajna do prvog uzorka, a uređaji za strojnu obradu dodaju vrijeme. Realan raspored omogućuje krug uzorkovanja, korekciju dizajna ako je potrebno i malu pretproizvodnu seriju prije punog povećanja.
Rad s partnerom za lijevanje pod pritiskom
Najčešći kvar u projektima lijevanja nije tehnički. To je praznina primopredaje. Proizvođač alata okrivljuje ljevaonicu, ljevaonica okrivljuje šaržu legure, a radionica za strojnu obradu otkriva problem koji postoji od prvog udarca.
Dobavljač koji pokriva dizajn kalupa, lijevanje, sekundarne operacije, preciznu strojnu obradu, površinsku obradu i sastavljanje pod jednim krovom uklanja većinu tog rizika. Također skraćuje povratnu petlju: kada strojno obrađeni provrt otkrije poroznost, ljevaonica saznaje za to isti tjedan, a ne isti kvartal.
Ako planirate odljev novog motora ili pogonskog sklopa, isplati se uključiti partnera u proizvodnji u razgovor prije nego što se crtež zamrzne. Kratka rasprava o linijama razdvajanja, debljini stjenke i materijalu za obradu može uštedjeti cijeli ciklus alata. dobrodošli ste razgovarajte s našim timom o vašem projektu, bilo da se radi o jednom dijelu ili obitelji komponenti.
Često postavljana pitanja
Je li lijevanje bloka motora isto što i lijevanje pod pritiskom?
Ne. Blokovi motora obično su lijevani u pijesku ili pod niskim pritiskom od željeza ili aluminija, jer su veliki i njihovi unutarnji prolazi trebaju kalup koji se može odvojiti. Lijevanje pod visokim tlakom obično se koristi za manje, tanje dijelove kao što su kućišta, poklopci, posude i nosači, gdje veliki volumen i niske tolerancije opravdavaju cijenu čeličnog kalupa.
Koji se metal koristi za lijevanje dijelova motora?
Sivi lijev i nodularno željezo dominiraju tradicionalnim blokovima i koljenastim vratilima. Aluminijske legure kao što su A356, A360, ADC12 i A380 koriste se za glave, kućišta, poklopce i toplinske dijelove. Magnezij se pojavljuje u laganim poklopcima i nosačima, dok se cink koristi za male precizne komponente kojima su potrebni vrlo tanki zidovi.
Zašto lijevani dijelovi motora i dalje trebaju strojnu obradu?
Budući da se lijevanjem dobiva gotovo neto oblik, a ne gotov. Lijevana površina ne može izdržati toleranciju potrebnu za provrt ležaja, brtvenu površinu ili rupu s navojem. Strojnom obradom uklanja se kontrolirani sloj metala kako bi se postigle te tolerancije, a također se otkriva unutarnja poroznost koja inače ne bi funkcionirala.
Koliko je potrebno da se izlije i isporuči komponenta motora?
Za novi dio, ostavite nekoliko tjedana za dizajn i proizvodnju alata, zatim krug uzorkovanja za provjeru dimenzija i parametara procesa. Proizvodnja zrelog dijela je brza, često se mjeri u danima, ali ukupno vrijeme isporuke također uključuje nabavu materijala, strojnu obradu, površinsku obradu, pregled i otpremu.
Može li se popraviti poroznost u lijevanom dijelu motora?
Mala površinska poroznost ponekad se može zapečatiti impregnacijom, ali strukturna poroznost u tlačno nepropusnom ili nosivom području ne bi se trebala popravljati. Pravi odgovor je ispraviti proces, prilagoditi vrata ili hlađenje i ponovno uzorkovati. Popravak unutarnjih šupljina skriva problem, a ne rješava ga.
Kako mogu znati da odljevak neće procuriti?
Nepropusnost je projektirana i kontrolirana, ne očekuje se. Započinje simulacijom punjenja, nastavlja se kontroliranom kvalitetom taline i temperaturom kalupa, a završava ispitivanjem tlaka ili curenja na proizvodnim dijelovima. Rendgenski pregled uzoraka potvrđuje da unutarnja struktura odgovara namjeri dizajna.
Lijevanje motora predmet je koji nagrađuje strpljenje. Proces, legura i geometrija međusobno su povezani, a odluka donesena na prvom dizajnerskom sastanku obično se pokaže u stopi otpada godinu dana kasnije. Ispravno odredite osnove, održavajte lanac opskrbe kratkim i kontrolirajte taljenje i alat s jednakom ozbiljnošću, a odljevci će tiho obavljati svoj posao tijekom cijelog životnog vijeka vozila.
Ako želite drugo mišljenje o dijelu koji razvijate, pošaljite nam crtež. Kratki razgovor o debljini stijenke, linijama razdvajanja i materijalu za obradu obično je najvrjedniji sat u cijelom projektu.
Najnovije vijesti
Saznajte više o vijestima iz industrije
-
28
Sep
 Zamak 3 legura cinka: svojstva, primjene tlačnog lijevanja i vodič za odabir za proizvođače originalne opremeKada metalni dio zahtijeva složenu geometriju, uske tolerancije i dobru završnu obradu površine po razumnoj cijeni, Zamak 3 je često onaj kojem se inženjeri materijala prvi obraćaju. Taj se zakl...
-
14
Jul
Sveobuhvatni vodič za dijelove lijevane pod pritiskom: procesi, materijali i primjeneDijelovi za tlačni lijev metalne su komponente proizvedene tjeranjem rastaljenog metala, obično aluminija, cinka ili magnezija, u čelični kalup za višekratnu upotrebu pod visokim pritiskom. ... -
19
Oct
Aluminij pod pritiskom za automobile: Praktični vodič za legure, dijelove i kvalitetuAluminijski lijev pod pritiskom jedan je od tihih radnih konja modernog automobila. Pogledajte iza prednjeg svjetla ili ispod haube i vidjet ćete dijelove od lijevanog aluminija koji obavljaju n... -
16
Nov
Magnezij naspram aluminija pod pritiskom: Praktični vodič za dizajnerske timovePitajte deset inženjera što razlikuje magnezij od aluminija i obično ćete dobiti deset varijacija iste tri riječi: težina, cijena, korozija. Sva tri su bitna, ali nitko od njih ne odlučuje sam o...
Bilo da ste kupac ili razvojni partner, predani smo pružanju pouzdanog rješenja.
VEZE PROIZVODA
- Proizvodi od aluminijskih legura
- Proizvodi za tlačni lijev od legura cinka
- Proizvodi za tlačni lijev od legure magnezija
Mobilni
Služba za korisnike
PONUDITE SE
KONTAKTIRAJTE NAS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Kina
Autorska prava © Zhejiang Debang Intelligent Technology Co., Ltd. Sva prava pridržana.
 Proizvođači OEM/ODM tlačnog lijeva