

Magnezij naspram aluminija pod pritiskom: Praktični vodič za dizajnerske timove
 2026.11.16
 Vijesti iz industrije
Pitajte deset inženjera što razlikuje magnezij od aluminija i obično ćete dobiti deset varijacija iste tri riječi: težina, cijena, korozija. Sva tri su bitna, ali nitko od njih ne odlučuje sam o projektu. U našoj alatnici u Beilunu, Ningbo, režemo kalupe za oba metala od 1991., a razgovor koji zapravo rješava pitanje gotovo nikada nije o metalu u apstraktnom smislu. Radi se o dijelu: koliko tanki moraju biti zidovi, koliko krut mora ostati nosač, kako izgleda skup pričvrsnih elemenata i kako komponenta provodi sljedećih deset godina svog vijeka.
Ovaj je vodič verzija razgovora koji obično vodimo s timovima za dizajn i nabavu prije nego što se izda ponuda. To nije predavanje o metalurgiji. To je praktična usporedba dviju lakih legura kako se ponašaju u ćeliji za tlačno lijevanje, u uređaju za strojnu obradu i na terenu.
Kratak odgovor, prije nego što uđemo u detalje
Kad bismo dvadeset godina citiranja morali sabiti u dvije rečenice, one bi glasile ovako:
Aluminij je sigurniji standard kada krutost, ravnost, toplinska vodljivost, otpornost na koroziju i zreli opskrbni lanac imaju veću težinu od posljednjih nekoliko grama. Njega je lako dizajnirati, lako ga je anodizirati i gotovo svaki sekundarni proces u industriji izgrađen je oko njega.
Magnezij postaje ozbiljan kada je masa ograničenje koje se ne može odbaciti, dio je tankih stijenki i dobro zaštićen, a godišnji volumen je dovoljno visok da opravda namjenski proces. Nije zamjena za ubacivanje; to je drugačija filozofija dizajna.
Ostatak ovog članka objašnjava odakle potječu te dvije izjave i gdje se počinju kvariti.
Magnezij protiv aluminija na prvi pogled
Tablica u nastavku prikuplja brojeve koji se najčešće pojavljuju u pregledima projekata. Tretirajte ih kao indikativne vrijednosti za najčešće stupnjeve tlačnog lijevanja, a ne kao zajamčena svojstva za određenu leguru ili toplinsku obradu.
| Vlasništvo | Aluminij (tip A380) | Magnezij (tip AZ91) |
|---|---|---|
| Gustoća | cca. 2,7 g/cm³ | cca. 1,81 g/cm³ |
| Uobičajena ruta lijevanja | Hladna komora | Vruća komora je uobičajena |
| Vlačna čvrstoća | cca. 320 MPa | cca. 230 MPa |
| Granica razvlačenja | cca. 160 MPa | cca. 150 MPa |
| Elongacija | cca. 3% | cca. 3% |
| Modul elastičnosti | cca. 70 GPa | cca. 45 GPa |
| Toplinska vodljivost | cca. 96 W/m·K | cca. 51 W/m·K |
| Tipični minimalni zid | 1,0 – 1,5 mm | 0,6 – 1,0 mm |
| Umri život | Osnovna linija | Često duže, manje lemljenja |
| Korozijsko ponašanje | Samopasivirajući oksid | Zahtijeva premazivanje i izolaciju |
| Zajednička završna obrada | Anodiziranje, kromatiranje, premaz u prahu | Kromiranje, e-coat, coat u prahu |
| Strojna obrada | dobro | Vrlo dobro, opasnost od požara |
| Cijena metala | Osnovna linija per kg | Više po kg, često niže po litri metala |
Brzo pročitajte tu tablicu i čini se da magnezij pobjeđuje na masi, a gubi na svemu ostalom. To je otprilike točno, a to je i razlog zašto mnogi "samo ćemo prijeći na magnezij" projekti stoje. Zanimljiv dio je na marginama.
Težina i krutost: zašto 33% lakši rijetko postaje 33% lakši
Magnezij je otprilike jednu trećinu lakši od aluminija za isti volumen. To je stvarna i ponovljiva prednost, i to je razlog zašto se magnezij zadržao u ručnim uređajima, pločama s instrumentima i kućištima s tankim stijenkama gdje je debljina stijenke određena granicama lijevanja, a ne opterećenjem.
Zamka se pojavljuje u trenutku kada dio mora zadržati oblik. Magnezijev modul elastičnosti je oko 45 GPa naspram otprilike 70 za aluminij, tako da magnezijeva greda identične geometrije otklanja otprilike upola manje pod istim opterećenjem. Kako bi povratio krutost, dizajner podebljava zidove ili dodaje rebra, a svaki gram koji se vrati uštedi.
Masa istog volumena
100
Magnezijeva masa
67
Krutost, ista geometrija
64
Toplinska vodljivost
53
Aluminij = 100 u svakom redu. Samo indikativni omjeri, temeljeni na tipičnim klasama tipa A380 i AZ91.
U praksi, dobro izvedena pretvorba magnezija obično daje nešto u regiji od 20 do 30 posto smanjenja mase, umjesto jedne trećine kao što je naslovna vrijednost. Na kućištu od 400 grama to je ipak 80 do 120 grama, što se isplati imati u vozilu. Na nosaču od 40 grama to je pogreška zaokruživanja, a dodatne inženjerske troškove teško je opravdati.
Ponašanje unutar ćelije za tlačni lijev
Ovo je dio usporedbe koji se rijetko pojavljuje u tehničkim tablicama materijala, a tu se zapravo donose odluke o alatima.
Fluidnost i minimalna debljina stijenke
Rastaljeni magnezij dobro teče i brzo otpušta toplinu, što omogućuje osjetno tanje dijelove od aluminija u istoj geometriji. Stijenka koja se stabilizira na 1,2 mm u aluminiju može biti uvjerljiva na 0,8 mm u magneziju. Za dizajnerski tim koji juri za tankom kozmetičkom školjkom, ta razlika može biti važnija od same brojke gustoće.
Životni vijek matrice i toplinsko opterećenje
Aluminij je kemijski agresivan prema čeliku. Rastaljeni aluminij otapa željezo, pospješuje lemljenje i postupno nagriza šupljinu, posebno pri visokoj temperaturi u teškim dijelovima. Magnezij je blaži u tom pogledu, a vijek trajanja kalupa u proizvodnji magnezija često je duži, što poboljšava amortiziranu cijenu alata po dijelu. Upozorenje je toplinski zamor: niža temperatura lijevanja magnezija je korisna, ali magnezijske matrice tankih stijenki i dalje trebaju robusno hlađenje i upravljanje stresom.
Taljenje, zaštita i sigurnost
Magneziju je potrebna zaštitna atmosfera iznad taline, obično mješavina pokrovnog plina koja sadrži fluor ili alternativni plinski sustav, plus disciplinirano rukovanje strugotinama i prašinom. To dodaje opremu i obuku koju trgovina samo s aluminijem ne nudi. Svaki dobavljač kojeg procijenite za rad s magnezijem trebao bi vas moći bez oklijevanja provesti kroz rukovanje strugotinom, održavanje i odgovor na požar.
Vrijeme ciklusa i prinos
Brže skrućivanje općenito znači kraće cikluse i, u strojevima s vrućom komorom, dobru ponovljivost pri velikom volumenu. Protuteža je u tome što rukovanje magnezijevim otpadom i bazom zahtijeva više pažnje, a radionica koja miješa oba metala mora ih držati strogo odvojene kako bi se izbjegla kontaminacija u talini.
Problem korozije, završne obrade i čeličnog zatvarača
Aluminij štiti sam sebe. Tanak sloj oksida koji se sam zacjeljuje stvara se u roku od nekoliko minuta nakon izlaganja i održava površinu stabilnom u širokom rasponu okruženja. I dalje može korodirati u prisutnosti klorida ili kada je spojen s čelikom, ali način kvara je sporiji i predvidljiviji.
Magnezij je najmanje plemenit od konstrukcijskih metala, što znači da kada se stavi uz čelik u prisutnosti elektrolita, magnezij postaje žrtvena anoda. Kućište od magnezija pričvršćeno vijcima za čelični nosač i izloženo soli s ceste korodirat će na pričvršćivaču, a ne u sredini dijela. Ovo je rješiv problem, ali mora biti dizajniran, a ne naknadno testiran:
- Izolirajte različita metalna sučelja obloženim podlošcima, plastičnim umetcima ili zabrtvljenim spojevima.
- Odredite ispravan sustav premazivanja: pretvorba kromatom plus e-premaz, premaz u prahu ili mokri ciklus bojenja s punim pokrivanjem rubova.
- Izbjegavajte džepove i pukotine u kojima se zadržava voda; drenaža je važnija od općenite površinske obrade.
- Držite galvanske parice izvan dizajna kada je to moguće, umjesto da se zauvijek oslanjate na cjelovitost premaza.
- Očekujte da će testiranje slanim sprejom biti korak provjere dizajna, a ne formalnost.
Za unutarnje, suhe ili dobro zatvorene primjene, ništa od ovoga nije dramatično. Za dio uz šasiju koji je izložen zimskoj obradi ceste, to je najveći pojedinačni razlog neuspjeha projekata s magnezijem na terenu.
Cijena: po kilogramu je kriva leća
Kupci često uspoređuju dva metala po cijeni metala po kilogramu, a magnezij obično izgubi tu usporedbu. Inženjeri ih uspoređuju po cijeni po dijelu, a slika je daleko manje jednostrana, jer magnezij kupuje više volumena po kilogramu i, u dijelovima s tankim stijenkama, ukupno manje materijala.
| Pokretač troškova | Aluminij | magnezij | Praktični učinak |
|---|---|---|---|
| Cijena metala per kg | 1.00 | 1.30 – 1.45 | Favorizira aluminij |
| Cijena metala per unit volume | 1.00 | 0,85 – 0,95 | Općenito neutralno do blago povoljno |
| Masa dijela za ekvivalentnu funkciju | 1.00 | 0,70 – 0,80 | Favorizira magnezij |
| Amortizacija alata | 1.00 | 0,85 – 1,00 | Blago favorizira magnezij |
| Premaz i izolacija | 1.00 | 1.15 – 1.40 | Favorizira aluminij |
| Strojna obrada time | 1.00 | 0,75 – 0,95 | Blago favorizira magnezij |
| Troškovi procesa i sigurnosti | 1.00 | 1.10 – 1.30 sati | Favorizira aluminij |
Iskreni zaključak je da se dva metala nalaze u sličnom rasponu troškova za mnoge dijelove, a pobjednik se odlučuje prema volumenu, prema tome koliko dorade treba dio i prema tome ima li masovna ušteda cijenu pridruženu u vašem programu.
Gdje aluminij zaslužuje svoje mjesto
Većina odljevaka koji izlaze iz naše tvornice su aluminijski, a to nije slučajnost iz povijesti. To je jednostavno materijal koji zadovoljava najveći broj zahtjeva odjednom.
Toplinsko upravljanje je najjasniji primjer. Hladnjaci rasvjete žive ili umiru ovisno o toplinskoj vodljivosti, a aluminij ima otprilike 96 W/m·K naspram magnezija otprilike 51, što čini izbor jednostavnim za bilo koji LED modul sa stvarnom toplinom za kretanje.
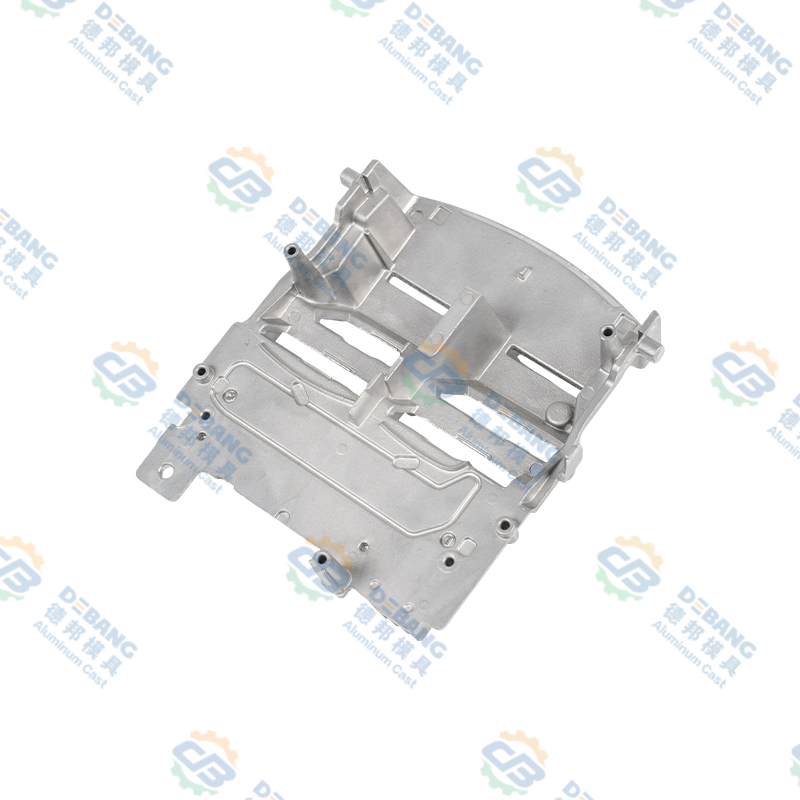 Hladnjak za automobilsku rasvjetu od aluminijske legure za LED module Hladnjak od tlačno lijevanog aluminija za LED rasvjetu automobila, s gustim rebrima, kanalima za protok zraka i rebrima za pojačanje za učinkovito odvođenje topline. Pogledajte proizvod →
Strukturalni poklopci i dijelovi koji zadržavaju tekućinu govore sličnu priču. Prijenosne ploče trebaju ravnost, krutost i pouzdane brtvene površine, a aluminij daje dizajnerima veću marginu za sva tri bez dodavanja materijala.
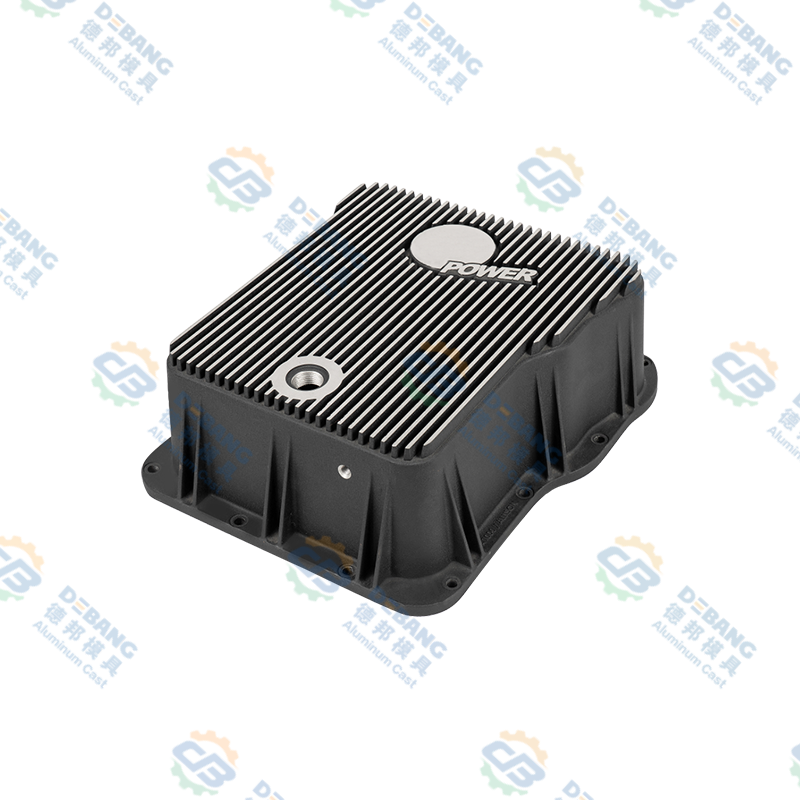
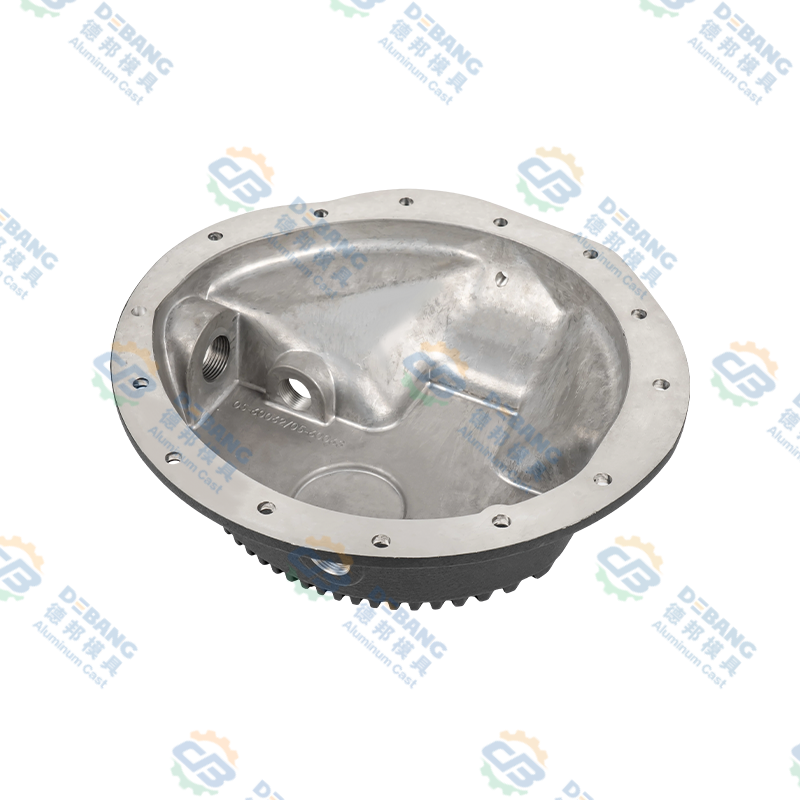 Aluminijske posude za prijenos pod pritiskom za primjenu u automobilima Visokočvrsto aluminijsko tlačno lijevano kućište prijenosa s precizno obrađenim navojima, otporno na koroziju i mat završnom obradom otpornom na ogrebotine za automobilsku upotrebu. Pogledajte proizvod →
Osim toga, svakodnevni razlozi zbog kojih aluminij dominira nisu glamurozni, ali odlučujući:
- Anodiziranje daje tvrdu, dekorativnu i električki izolacijsku površinu kojoj magnezij ne može parirati bez posebnih postupaka.
- Ravnost i stabilnost dimenzija nakon strojne obrade lakše se održavaju preko velikih, tankih ploča.
- Pričvršćivanje na čelik daleko je lakše kada je izolacija nesavršena.
- Svaki dobavljač strojne obrade, zavarivanja i montaže u lancu je podešen za to.
Ako je vaš program rani i zahtjevi su široki, aluminij je obično ruta manjeg rizika. Sakupili smo širu sliku procesa u zasebnom tehničkom pregledu aluminijske tlačno lijevane komponente , što je razumno sljedeće čitanje ako još oblikujete dio.
Gdje magnezij zaslužuje svoje mjesto
Magnezij pobjeđuje u užem, ali sve većem skupu kućišta: kućišta tankih stijenki, poleđine zaslona, kućišta ručne opreme i dijelovi gdje je cijeli dizajn izgrađen oko brijanja mase iz strukture koja je već optimizirana. Njegovo ponašanje prigušivanja također je istinski korisno u nosačima i poklopcima koji bi inače zvonili ili prenosili vibracije.
Naša vlastita linija magnezija stoji uz obitelji aluminija i cinka umjesto da ih zamjenjuje, što odražava kako kupci zapravo kupuju. Jedan program može koristiti aluminij za hladnjak, magnezij za kućište i cink za mali precizni zasun, sve od istog dobavljača alata.
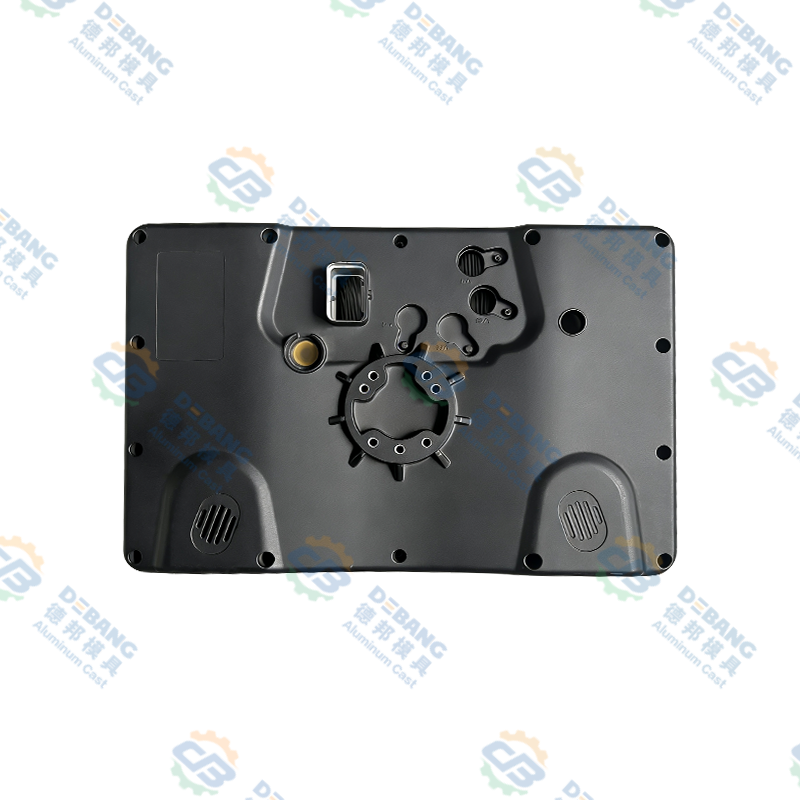
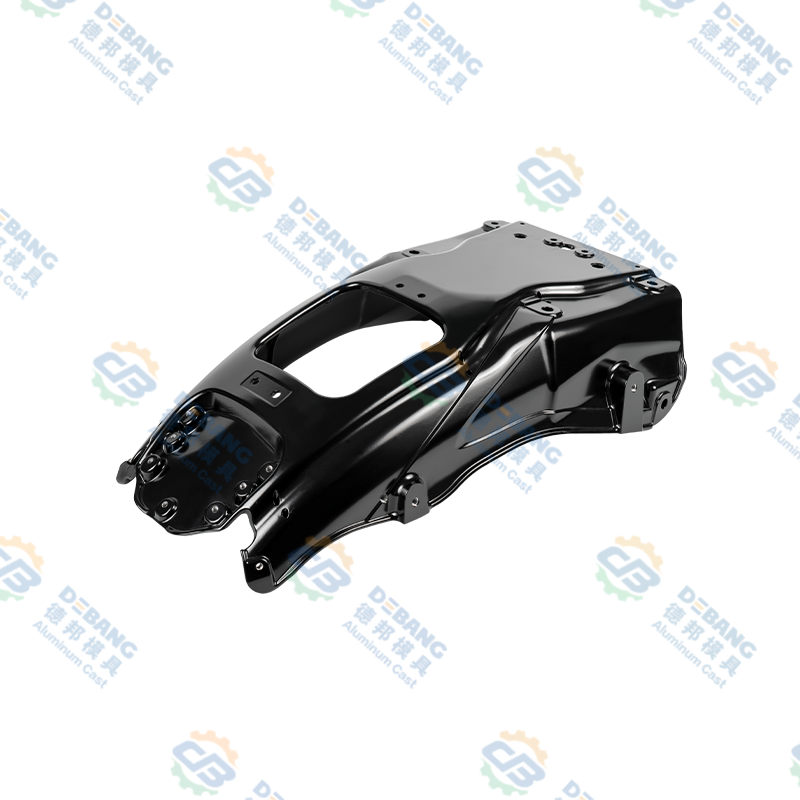
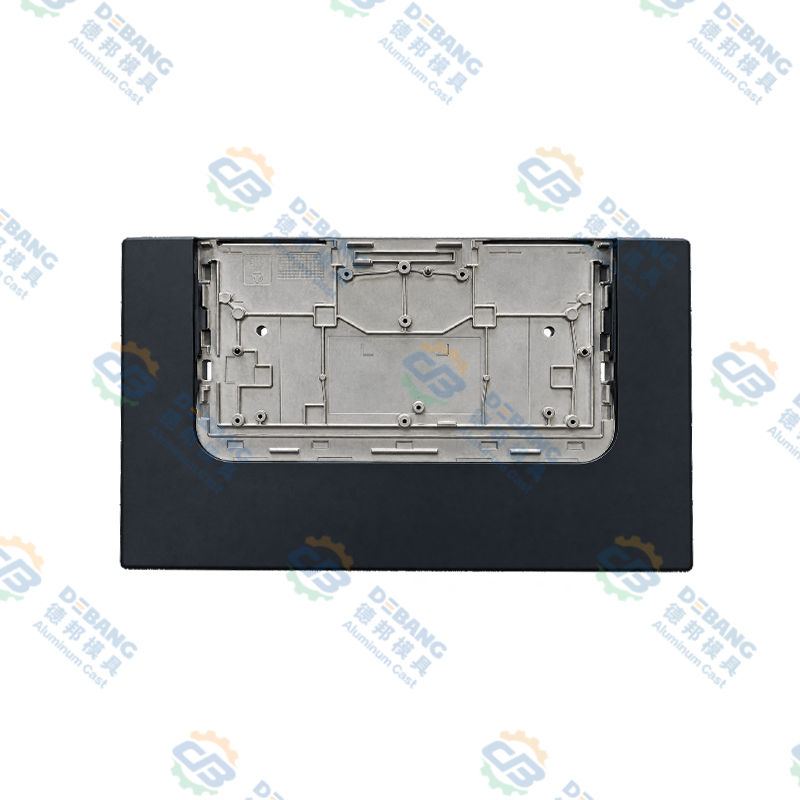 Prilagođene konstrukcijske komponente od tlačno lijevane legure magnezija Asortiman prilagođenih držača, nosača, okvira i postolja od magnezija lijevanih pod pritiskom za module pozadinskog osvjetljenja zaslona, sklopove s dva zaslona i instrumentne ploče za vozila. Pogledajte proizvod →
Uvjeti koje tražimo prije nego što preporučimo magnezij su dosljedni: ciljana masa koja se drugačije ne može postići, stijenke dovoljno tanke da iskoriste fluidnost, suho ili dobro zatvoreno okruženje, specifikacija premaza napisana ranije i godišnji volumen koji nosi troškove procesa.
Put odluke koji možete koristiti na stvarnom dijelu
Kad nam kupac donese dio i pita koji metal da koristi, to je otprilike slijed kroz koji zajedno prolazimo.
- Definirajte ograničenje koje je zapravo obvezujuće: masa, krutost, toplinska izvedba, brtvljenje ili cijena. Obično jedan od njih dominira, a o ostalima se može pregovarati.
- Provjerite debljinu stijenke koja je potrebna za dizajn. Ako je ispod oko 1 mm na velikim površinama, magnezij postaje privlačan; ako je debeo i strukturan, aluminijev modul je važniji.
- Karta okoline. Sprej soli, vlaga, kemikalije za ceste i galvanski parovi odlučuju je li magnezij uopće realan.
- Iskreno procijenite uštedu mase, uključujući rebra i debljinu koji su dodani za vraćanje krutosti. Broj ispod otprilike 15 posto rijetko plaća promjenu.
- Napišite specifikaciju završne obrade prije zamrzavanja dizajna alata. Premazi naneseni kasnije na geometriju koja zadržava vodu su lažna ekonomija.
- Pokrenite mali alat ili strojno obrađeni prototip prije nego što se posvetite proizvodnji alata i uključite hrpu montaže u tu probu, a ne samo odljev.
Kako isprobavamo materijal prije nego što se posvetimo izradi alata
Materijalne odluke su jeftine na papiru i skupe u čeliku. Naša je navika prvo izraditi prototip teških značajki: tanak zid koji brine svakoga, šefa koji mora uzeti navoj, brtvenu površinu koja mora ostati ravna nakon strojne obrade. Radije bismo proveli dva tjedna dokazujući da se stjenka od 0,8 mm pouzdano ispunjava nego da to otkrijemo nakon što je matrica izrezana.
Tijekom tog procesa iste se discipline primjenjuju na oba metala: dokumentirani procesni parametri, izvješća o dimenzijama u odnosu na crtež i jasan plan inspekcije dogovoren prije prvog ispaljivanja. Način na koji vodimo tu stranu posla opisan je na našem kvalitetna stranica , a ista je rutina bez obzira je li legura aluminija, magnezija ili cinka.
Ono što bismo nježno odbacili jest ideja da je izbor materijala čisto tehničko pitanje. To je i komercijalni. Dio od magnezija koji štedi 90 grama, ali dodaje korak premazivanja, novi niz pričvršćivača i kvalifikacija drugog dobavljača još uvijek može biti pravi odgovor, ali samo ako je ciljna masa uistinu vrijedna tog niza posljedica.
Često postavljana pitanja
Je li magnezij jači od aluminija?
Ne u apsolutnom smislu. Tipične vrste magnezija za tlačni lijev imaju nižu vlačnu čvrstoću od uobičajenih legura aluminija za tlačni lijev, iako je njihov omjer čvrstoće i težine konkurentan jer su puno lakši. Magnezij je također manje krut, zbog čega krutost, a ne čvrstoća obično upravlja dizajnom.
Koji je jeftiniji po gotovom dijelu?
Ovisi o dijelu, ali često se nalaze unutar sličnog benda. Magnezij košta više po kilogramu, a daje više volumena po kilogramu, a može smanjiti vrijeme strojne obrade i produžiti život matrice. Nasuprot tome, premazivanje, izolacija i režijski troškovi povećavaju troškove. Pokrenite usporedbu na stvarnom dizajnu, a ne na cijenama metala.
Može li se postojeći aluminijski dio jednostavno prebaciti na magnezij?
Rijetko bez redizajna. Debljina stijenke, raspored rebara, propuh, položaj vrata i hrpa pričvrsnih elemenata trebaju se pregledati. Zaštita od korozije obično se mora odrediti od nule. Ravna zamjena materijala je najčešći način na koji pretvorbe magnezija razočaravaju.
Treba li magneziju uvijek poseban premaz?
Za sve dijelove koji su izloženi vlazi, soli ili različitim metalima, da, planirajte sustav premaza plus galvansku izolaciju. Za zabrtvljene unutarnje komponente zahtjev je manji, ali ipak nikada ne bismo ostavili magnezij golim gdje je moguća kondenzacija.
Koji metal odabrati za hladnjak ili toplinsko kućište?
Aluminij, u gotovo svakom slučaju. Njegova toplinska vodljivost je otprilike dvostruko veća od uobičajenih vrsta magnezija za tlačni lijev, a širenje topline je važnije od nekoliko grama mase u većini toplinskih dizajna.
Je li lijevanje magnezija pod pritiskom sigurno navesti?
Da, kod dobavljača koji s njim postupa ispravno. Otopljeni magnezij i fina magnezijeva prašina zahtijevaju posebne postupke rukovanja, zaštitnu atmosferu i disciplinu u održavanju. To je pitanje o kvalifikaciji dobavljača i pošteno je postaviti ga izravno tijekom posjeta tvornici.
Najnovije vijesti
Saznajte više o vijestima iz industrije
-
19
Oct
 Aluminij pod pritiskom za automobile: Praktični vodič za legure, dijelove i kvalitetuAluminijski lijev pod pritiskom jedan je od tihih radnih konja modernog automobila. Pogledajte iza prednjeg svjetla ili ispod haube i vidjet ćete dijelove od lijevanog aluminija koji obavljaju n...
-
14
Jul
Sveobuhvatni vodič za dijelove lijevane pod pritiskom: procesi, materijali i primjeneDijelovi za tlačni lijev metalne su komponente proizvedene tjeranjem rastaljenog metala, obično aluminija, cinka ili magnezija, u čelični kalup za višekratnu upotrebu pod visokim pritiskom. ... -
02
Sep
Magnezij u odnosu na lijevanje aluminija: gustoća, čvrstoća, cijena i usporedba primjeneOEM inženjer koji pregledava novu komponentu električnog vozila dolazi na poznato raskrižje: treba li ovo kućište biti od magnezija ili aluminija? Odgovor nikada nije jednostavna materijalna pre... -
02
Nov
HPDC dizajn: Praktični vodič za dizajn kalupa za visokotlačni lijevLijevanje pod visokim pritiskom ima reputaciju procesa gotovo neto oblika, zbog čega zvuči kao da se većina stvarnog rada odvija unutar stroja. U stvarnosti, gotovo svaka karakteristika kvalitet...
Bilo da ste kupac ili razvojni partner, predani smo pružanju pouzdanog rješenja.
VEZE PROIZVODA
- Proizvodi od aluminijskih legura
- Proizvodi za tlačni lijev od legura cinka
- Proizvodi za tlačni lijev od legure magnezija
Mobilni
Služba za korisnike
PONUDITE SE
KONTAKTIRAJTE NAS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Kina
Autorska prava © Zhejiang Debang Intelligent Technology Co., Ltd. Sva prava pridržana.
 Proizvođači OEM/ODM tlačnog lijeva